KI-3D-Druck: Was generierte Modelle vor dem Druck brauchen
Erstelle deinen eigenen KI-3D-Druck
Was KI-generierte 3D-Modelle gut und was sie nicht gut drucken können: Wandstärke, Überhänge, Maßstab, wasserdichte Netze und wie man ein generiertes GLB für einen Desktop-Drucker vorbereitet.
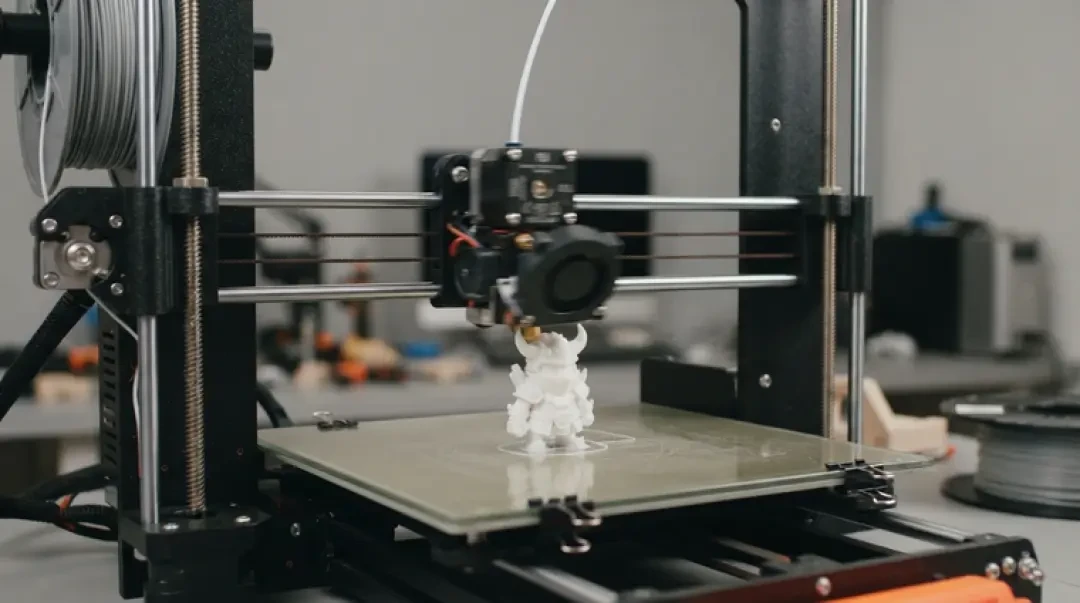
KI-3D-Druck bedeutet, ein Modell aus einem Text-to-3D- oder Image-to-3D-Generator zu nehmen und es durch einen normalen Slicer und einen normalen Desktop-Drucker zu schicken. Der Generator löst das Formproblem. Das Fertigungsproblem löst er nicht. Ein generiertes GLB ist zuerst ein Render-Asset und erst danach ein druckbarer Volumenkörper – wenn es überhaupt einer ist.
Diese Seite behandelt, was zwischen beidem tatsächlich bricht: nicht wasserdichte Netze, Wände dünner als die Düse, Überhänge jenseits dessen, was das Material verträgt, Maßstäbe, die nie festgelegt wurden, und Konvertierungen, die still Daten verlieren. Du kannst das Quellmodell im 3D Game Builder von Neta Studio oder mit Assets wie Agent Sprite Forge und The Cyclops' Island bauen und ansehen, aber der Drucker sieht nur die exportierte Datei. In dieser Datei steckt die Arbeit.
Kurzantwort: Kann man ein KI-generiertes Modell 3D-drucken?
Ja, für viele Formen – mit Vorbereitung. Die Silhouette übersteht den Weg zum Drucker meist. Dünne Teile, verborgene Innereien und nicht geschlossene Netze meist nicht. Wenn das generierte Modell Gliedmaßen, Rippen, Haarsträhnen oder einen Griff unter etwa 1 mm Dicke hat, rechne damit, sie zu verstärken oder wegzulassen. Wenn es einen offenen Boden oder eine sich selbst schneidende Hülle hat, wird der Slicer es entweder ablehnen oder auf Arten füllen, die du nicht beabsichtigt hast.
Der verlässliche Weg ist: generieren, prüfen, das Netz reparieren, einen echten Maßstab in Millimetern festlegen, die Wandstärke gegen die Düse prüfen, für Überhänge ausrichten, als STL oder 3MF exportieren und in der Slicer-Vorschau bestätigen. Lass einen dieser Schritte aus, und du erfährst es meist auf dem Druckbett. Der Rest dieser Seite führt Schritt für Schritt durch die Zahlen, auf die es ankommt.
- Übersteht gutGesamtsilhouette, klobige Körper, einteilige Requisiten, glatte organische Klumpen, Statuen mit dicken Gliedmaßen und ohne dünne Vorsprünge.
- Scheitert meistHaarsträhnen, Finger, Waffenspitzen, hinten offene Hüllen, sich schneidende Teilnetze, hohle Innenräume, die nie verschlossen wurden, und alles unter 1 mm in der kleinsten Dimension.
- Braucht eine EntscheidungMaßstab, Ausrichtung, Stützstrategie und ob vor dem Slicen retopologisiert werden soll. Das sind keine Modellqualitätsprobleme, sondern Druck-Setup-Probleme.
Was Generatoren richtig und falsch machen
Generatoren sind darauf trainiert, aus der Kameraperspektive korrekt auszusehen, nicht fertigbar zu sein. Diese Unterscheidung erklärt fast jeden Fehler. Ein Netz kann mit doppelseitiger Beleuchtung, sich schneidenden Hüllen und Flächen ohne Dicke wunderschön rendern. Ein Slicer kann davon nichts gebrauchen. Er braucht ein geschlossenes Volumen mit einheitlichen Normalen, um zu entscheiden, was im Bauteil liegt und was Luft ist.
Gut ist: Aktuelle Generatoren sind stark in der Gesamtform – Proportionen, Pose, große Massen, Oberflächenfluss. Eine generierte Charakterbüste oder Requisite hat meist eine lesbare Silhouette und plausible Krümmung. Schlecht ist: In Konstruktionsdetails sind sie schwach. Rippen kommen ungleichmäßig heraus. Flache Böden sind nicht flach. Symmetrische Merkmale driften. Innenhohlräume werden durch Schattierung angedeutet statt als geschlossene Hohlräume modelliert. Kleine Merkmale kollabieren zu Rauschen.
Behandle das generierte Netz als Ton, nicht als Bauteil. Der Generator liefert dir die Form, die du sonst an einem Nachmittag von Hand blockiert hättest. Die Fertigungsarbeit – den Boden flach machen, dünne Teile verstärken, die Hülle schließen, entscheiden, wohin Stützen kommen – bleibt deine, und sie ist meist ein kleiner Bruchteil des Gesamtaufwands, wenn du sie vor dem Export erledigst.
Was konkret zu erwarten ist
Dünne Rippen und Flossen werden dünner sein, als sie im Viewport aussehen, denn der Viewport hat keine Düse. Flache Böden weichen einige Zehntelmillimeter von der Fläche ab, was zählt, wenn das Teil bündig sitzen soll. Symmetrische Merkmale wie Augen, Ohren oder Befestigungen werden leicht asymmetrisch, was erst nach dem Druck sichtbar wird. Selbstüberschneidungen zwischen Teilnetzen sind häufig und erzeugen mehrdeutige Innen- und Außenbereiche, die Reparaturwerkzeuge auflösen müssen, bevor der Slicer die Datei annimmt.
Wasserdicht, manifold, druckbar
Ein wasserdichtes Netz ist eine geschlossene Oberfläche ohne Randkanten: Jede Kante gehört genau zwei Dreiecken, und die Oberfläche teilt den Raum sauber in innen und außen. Ein manifold Netz geht weiter – keine Kante gehört mehr als zwei Flächen, und kein Vertex ist zwischen getrennten Bereichen eingeklemmt. Slicer brauchen beides. Ist die Oberfläche offen, kann der Slicer nicht sagen, welche Seite fest ist, also wirft er entweder einen Fehler oder rät – und der Rat ist meist falsch.
Führe zuerst drei Prüfungen durch. Erstens: Suche im Netz-Editor nach Randkanten; null ist das Ziel. Zweitens: Prüfe auf nicht-manifold Kanten und Selbstüberschneidungen. Drittens: Prüfe, ob die Normalen durchgehend nach außen zeigen. Die meisten Netzwerkzeuge bieten das als Auswahlmodus oder Analysepanel an. Wenn ein Reparaturdurchlauf die Silhouette verändert, halte inne und repariere die Quelle, statt die Reparatur zu akzeptieren.
Reparaturwerkzeuge sind gut darin, kleine Löcher zu schließen und doppelte Vertices zu entfernen. Sie sind nicht gut darin, fehlende Geometrie zu erfinden. Eine große offene Grenze – etwa eine Hülle ohne Rückseite – braucht meist eine bewusst modellierte Abdeckung oder eine boolesche Vereinigung mit einem massiven Block, keine Lochfüll-Operation.
| Prüfung | Was sie bedeutet | Symptom bei Fehlschlag |
|---|---|---|
| Randkanten | Kanten, die nur von einem Dreieck genutzt werden; die Oberfläche hat ein Loch | Der Slicer meldet ein nicht-manifoldes oder offenes Netz und verweigert das Slicen oder füllt das Loch mit einer flachen Abdeckung an der falschen Stelle |
| Nicht-manifold Kanten | Eine Kante, die drei oder mehr Flächen gehört, oder zwei Flächen, die an einem Klemmpunkt zusammentreffen | Der Slicer erzeugt verirrte Hüllen, Wände ohne Dicke oder slict denselben Bereich zweimal |
| Normalkonsistenz | Alle Flächen zeigen vom Volumen nach außen | Innen-außen-Bereiche rendern hohl, und der Slicer behandelt das Innere als Luft; das Teil kommt mit fehlenden Wänden oder einer gespiegelten Hülle heraus |
Wandstärke und Überhänge
Die Wandstärke muss mindestens eine Düsenbreite betragen, um als Wand zu drucken, und realistisch zwei Perimeter für alles, was angefasst wird. Bei einer 0,4-mm-Düse ist 0,8 mm die Untergrenze für eine tragende Wand und 1,2 mm ein sicherer Standard für ein generiertes Teil, dessen Oberflächen nicht perfekt sauber sind. Bei einem Harzdrucker liegt die Untergrenze niedriger – etwa 0,6 mm für eine stabile Wand bei typischen Schichthöhen –, aber dünne Wände verziehen sich trotzdem und splittern. Betrachte das als Ausgangspunkte, nicht als Regeln. Prüfe sie gegen die Düse, Schichthöhe und das Material, das du tatsächlich verwendest.
Überhänge sind Flächen, die über Luft hinausragen. FDM-Drucker schaffen etwa 45 Grad aus der Senkrechten ohne Stütze; darüber sackt das extrudierte Plastik durch. Die genaue Grenze hängt von Kühlung, Schichthöhe und Material ab – PLA verträgt mehr als PETG, und eine gut gekühlte 0,2-mm-Schicht verträgt mehr als eine 0,3-mm-Schicht. Harzdrucker haben ein anderes Problem: Überhänge sind in Ordnung, aber Inseln und Saugkräfte nicht, und Stützen sind weiterhin nötig, um das Teil zu halten und von der Folie abzuziehen.
Die praktische Folge: Der Überhangwinkel bestimmt den Stützeneinsatz, und der Stützeneinsatz bestimmt die Oberflächengüte. Jede gestützte Fläche muss nachgearbeitet werden. Wenn die Fläche, die dir wichtig ist, an der Unterseite liegt, richte das Teil neu aus, bevor du Stützen erzeugst, denn keine Nachbearbeitung versteckt Stützennarben auf einer detaillierten Oberfläche vollständig.
- FDM, 0,4-mm-DüseMinimale Wand 0,8 mm, bevorzugt 1,2 mm. Überhänge über etwa 45 Grad brauchen Stützen. Brücken sind auf kurze Spannen begrenzt.
- Harz, typische SchichthöheMinimale stabile Wand etwa 0,6 mm. Überhänge sind druckbar, brauchen aber Stützen für Inseln und Abziehkräfte. Abflusslöcher bei ausgehöhlten Teilen erforderlich.
- BeidesGenerierte Netze haben selten saubere senkrechte Wände; miss das dünnste Merkmal, nicht den Durchschnitt, und verstärke es vor dem Export.
Maßstab und Ausrichtung
Ein generiertes GLB hat meist keine sinnvolle Einheit. Es kann 1 Einheit hoch sein oder 1000 Einheiten, und der Slicer liest jede Zahl, die er findet, als Millimeter. Lege den Maßstab explizit aus einer realen Dimension fest: die Höhe des fertigen Teils, der Durchmesser des Sockels, die Länge der längsten Achse. Prüfe dann, ob die anderen Achsen den realen Proportionen des Modells folgen. Ist das Modell eine Figur von 180 mm Höhe, sollte der Kopf etwa 22 bis 25 mm ergeben, nicht 60.
Die Ausrichtung entscheidet den größten Teil der Druckqualität. Lege die größte flache Fläche aufs Bett, wenn möglich, denn das gibt Haftung und erspart Stützen unter dieser Fläche. Kippe hohe dünne Teile so, dass der Querschnitt allmählich wächst, statt von einer kleinen Standfläche zu starten. Drehe das Modell so, dass Überhänge auf Flächen landen, die dir egal sind. Das Gesicht, das Logo und jede Passfläche sollten vom Bett und vom Stützenkontakt wegzeigen.
Ein generiertes Modell hat oft gar keinen flachen Boden. Schneide einen. Eine boolesche Differenz mit einem großen Quader auf der niedrigsten gewünschten Ebene ergibt eine echte flache Fläche und ist verlässlicher, als zu kippen und zu hoffen, dass die erste Schicht auf einem gekrümmten Fleck haftet.
Vom GLB zur druckbaren Datei
Slicer lesen Netzformate: STL, 3MF, OBJ und zunehmend auch GLB direkt. Ein GLB in STL umzuwandeln ist für die Geometrie sicher – STL speichert Dreiecke und sonst nichts –, aber es verliert alles, was keine Geometrie ist: Vertexfarben, Materialslots, Texturreferenzen, Animation, Szenenhierarchie und die meisten Metadaten. Wenn die Farbe für den Druck wichtig war, ist sie an diesem Schritt weg. 3MF ist der bessere Container, wenn du Einheiten, mehrere Objekte und Einstellungen pro Objekt behalten musst, denn es trägt eine richtige Einheitendeklaration und Objektmetadaten.
Öffne die Datei nach der Konvertierung erneut und prüfe drei Dinge: Die Dreieckszahl entspricht der Quelle, die Bounding Box hat die erwartete Größe in Millimetern und das Netz ist noch geschlossen. Konvertierung bricht die Wasserdichtigkeit selten, aber sie trägt jeden vorhandenen Defekt getreulich mit. Führe die Wasserdichtigkeitsprüfungen erneut auf der konvertierten Datei aus, statt anzunehmen, die Quelle sei sauber gewesen.
Wenn du mehrfarbig auf einer Maschine druckst, die das unterstützt, ist 3MF praktisch erforderlich, um die Materialzuweisungen mitzutragen. Mit STL bekommst du einen Körper und eine Farbe. Entscheide vor dem Slicen, welche Ausgabe du brauchst, nicht danach.
Wann zuerst retopologisieren
Ein generiertes Netz kann wasserdicht und maßlich korrekt sein und trotzdem schlecht slicen. Generatoren geben typischerweise dichte, ungleichmäßige Dreiecksfelder aus – Hunderttausende Dreiecke in glatten Bereichen konzentriert und spärlich in gekrümmten Detailbereichen. Slicer schneiden jedes Dreieck mit jeder Schichtebene, daher verlangsamt ein dichtes Netz das Slicen und erzeugt rauschige Werkzeugwege auf fast flachen Oberflächen. Sehr kleine Dreiecke erzeugen zudem Rundungsartefakte an Schichtgrenzen.
Zuerst zu retopologisieren ist richtig, wenn das Netz über etwa einer halben Million Dreiecke liegt, wenn Oberflächen sichtbar facettiert oder rauschig sind, wenn das Modell viele sich schneidende Teilnetze hat oder wenn die Slicer-Vorschau Werkzeugweg-Zittern zeigt, das du nicht den Einstellungen zuordnen kannst. Zuerst zu dezimieren ist schneller und oft genug; Quad-Remeshing ist besser, wenn du das Modell weiter bearbeiten willst.
Mach die Schritte in dieser Reihenfolge: Wasserdichtigkeit reparieren, dann dezimieren oder retopologisieren, dann Maßstab setzen, dann den Boden abschneiden, dann ausrichten. In anderer Reihenfolge wiederholst du die frühere Arbeit. Die Pipeline-Anleitung behandelt diese Sequenz ausführlicher und lohnt sich, bevor du eine große Konvertierung beginnst.
Druckertypen: FDM, Harz und Mehrfarbdruck
FDM druckt durch Extrudieren von geschmolzenem Filament, daher zählen Wandstärke, Überhangwinkel und Betthaftung. Ein generiertes Modell für FDM braucht Wände von mindestens 0,8 mm bei einer 0,4-mm-Düse, Überhänge unter etwa 45 Grad oder gestützt und einen flachen Boden zum Sitzen. Es verzeiht kleine Oberflächenrauschigkeit und verzeiht keine dünnen Vorsprünge.
Harzdrucker härten flüssiges Photopolymer Schicht für Schicht, daher zählen Inseln, Saugkräfte und Abflusswege. Ein generiertes Modell für Harz muss bei Größe ausgehöhlt werden, mit Abflusslöchern, von der Bauplatte aufwärts gestützt und frei von eingeschlossenen Volumina sein. Feine Details halten viel besser als bei FDM, sodass dünne Merkmale in Größen überleben, die FDM verlieren würde – aber sie splittern trotzdem und brauchen trotzdem Stützen.
Mehrfarbiges FDM fügt der Datei Materialzuweisungen hinzu. Ein generiertes GLB mit Vertexfarben oder Texturkarten braucht diese Farben als Materialbereiche pro Fläche, bevor geslict wird, und die Ausgabe muss 3MF oder das native Projektformat des Druckers sein. Gemalte Farbe in der Quelle wird nicht automatisch zur Extruderzuweisung. Prüfe die Farbvorschau des Slicers, bevor du Filament festlegst.
Checkliste vor dem Druck
01
Wasserdicht: null Randkanten, keine nicht-manifold Kanten und nach außen zeigende Normalen in der konvertierten Datei bestätigen.
02
Maßstab: die fertige Größe in Millimetern aus einer realen Dimension setzen und prüfen, dass alle Achsen den Proportionen des Modells folgen.
03
Wandstärke: das dünnste Merkmal messen und auf mindestens 0,8 mm für FDM oder 0,6 mm für Harz anheben.
04
Überhänge: Flächen jenseits von etwa 45 Grad aus der Senkrechten identifizieren und Stützen oder Neuausrichtung entscheiden.
05
Ausrichtung: die größte flache Fläche aufs Bett, das wichtige Detail von Stützen fernhalten, einen flachen Boden schneiden, falls keiner da ist.
06
Dateiformat: STL für einfarbige Geometrie exportieren, 3MF, wenn du Einheiten, mehrere Objekte oder Farbzuweisungen brauchst.
07
Slicer-Vorschau: jede Schicht durchgehen und auf fehlende Wände, schwebende Hüllen, ungestützte Inseln und Stützenkontakt auf sichtbaren Flächen prüfen.
Betritt die Welt, zu der es gehört
Ein Sprite ist eine Figur ohne Ort zum Stehen. Der letzte Schritt ist der, den sonst niemand bietet: Nimm das Sprite-Sheet, das du gerade gebaut hast, und setze es in eine Welt, in der man herumlaufen kann – eine kleine Insel, einen Planeten, eine verregnete Straßenecke. Jede Welt auf dieser Seite wurde aus einer geschriebenen Beschreibung erstellt und als spielbare Seite veröffentlicht.
FAQ
Lassen sich KI-Modelle 3D-drucken? +
Ja, wenn das generierte Netz wasserdicht, in Millimetern skaliert ist und Wände dick genug für die Düse hat. Die Form ist meist in Ordnung; an der Druckbarkeit muss gearbeitet werden.
Was ist ein wasserdichtes Netz? +
Eine geschlossene Oberfläche, bei der jede Kante genau zwei Dreiecken gehört, sodass das Netz den Raum sauber in innen und außen teilt. Slicer brauchen das, um zu entscheiden, welches Volumen gefüllt wird.
Welche Wandstärke brauche ich? +
Bei einer 0,4-mm-FDM-Düse mindestens 0,8 mm und bevorzugt 1,2 mm für alles, was angefasst wird. Bei Harz liegt die praktische Untergrenze bei etwa 0,6 mm. Prüfe es gegen Düse, Schichthöhe und verwendetes Material.
Brauche ich Stützen? +
Bei FDM braucht jeder Überhang jenseits von etwa 45 Grad aus der Senkrechten Stützen, und die Stütze hinterlässt Spuren. Bei Harz sind Stützen für Inseln und Abziehkräfte unabhängig vom Überhangwinkel nötig.
STL oder 3MF? +
STL, wenn du nur Geometrie und ein Material brauchst. 3MF, wenn du Einheiten, mehrere Objekte, Einstellungen pro Objekt oder Farbzuweisungen brauchst, denn STL trägt nichts davon.
Mit welchem Generator sollte ich anfangen? +
Fang mit einem an, dessen Ausgabe du prüfen und als sauberes GLB exportieren kannst, und teste mit einer einfachen Requisite, bevor du eine detaillierte Figur nimmst. Der 3D Game Builder in Neta Studio, Agent Sprite Forge und The Cyclops' Island sind nützlich, um Export- und Reparaturschleife an Formen zu lernen, die leicht zu prüfen sind.
Zurück zum 3D Game Builder
Alle 31 fertigen 3D-Welten, Spiele und Szenen liegen auf einer Seite – jede davon spielbar.