Impresión 3D con IA: lo que los modelos generados necesitan antes de imprimirse
Crea tu propia impresión 3D con IA
Qué pueden y qué no pueden imprimir bien los modelos 3D generados con IA: grosor de pared, voladizos, escala, mallas herméticas y cómo preparar un GLB generado para una impresora de escritorio.
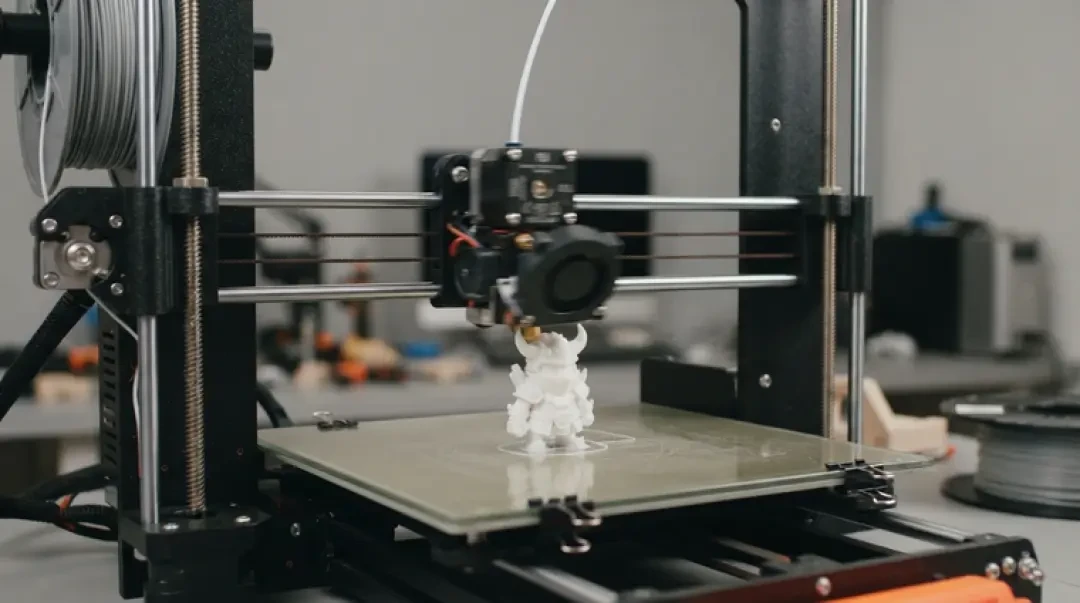
La impresión 3D con IA consiste en tomar un modelo producido por un generador de texto a 3D o de imagen a 3D y pasarlo por un laminador normal y una impresora de escritorio normal. El generador resuelve el problema de la forma. No resuelve el problema de la fabricación. Un GLB generado es primero un recurso de render y, después, un sólido imprimible, si es que llega a ser un sólido.
Esta página cubre lo que realmente falla entre ambos mundos: mallas no herméticas, paredes más delgadas que la boquilla, voladizos que superan lo que tolera el material, escalas que nunca se definieron y conversiones que descartan datos sin avisar. Puedes construir y previsualizar el modelo de origen en el constructor de juegos 3D de Neta Studio o con recursos como Agent Sprite Forge y The Cyclops' Island, pero la impresora solo ve el archivo exportado. Ese archivo es donde está el trabajo.
Respuesta rápida: ¿se puede imprimir en 3D un modelo generado con IA?
Sí, para muchas formas, con preparación. La silueta suele sobrevivir el trayecto hasta la impresora. Las piezas finas, los interiores ocultos y las mallas no cerradas normalmente no. Si el modelo generado tiene extremidades, costillas, mechones de pelo o un asa de menos de 1 mm de grosor, cuenta con engrosarlos o eliminarlos. Si tiene una base abierta o una carcasa que se intersecta a sí misma, el laminador lo rechazará o lo rellenará de formas que no pretendías.
La ruta fiable es: generar, inspeccionar, reparar la malla, establecer una escala real en milímetros, comprobar el grosor de pared frente a tu boquilla, orientar para los voladizos, exportar STL o 3MF y confirmar en la vista previa del laminador. Si te saltas cualquiera de estos pasos, normalmente lo descubrirás sobre la cama de impresión. El resto de esta página recorre cada paso con las cifras que importan.
- Sobrevive bienLa silueta general, los cuerpos macizos, los accesorios de una sola pieza, las formas orgánicas suaves, las estatuas con extremidades gruesas y sin salientes finos.
- Suele fallarMechones de pelo, dedos, puntas de armas, carcasas con la parte trasera abierta, submallas que se intersectan, interiores huecos que nunca se sellaron y cualquier cosa de menos de 1 mm en su dimensión más pequeña.
- Requiere una decisiónEscala, orientación, estrategia de soportes y si conviene retopologizar antes de laminar. No son problemas de calidad del modelo; son problemas de configuración de impresión.
En qué aciertan y en qué fallan los generadores
Los generadores están entrenados para verse correctos desde una cámara, no para ser fabricables. Esa distinción explica casi todos los fallos. Una malla puede renderizarse de maravilla con sombreado de doble cara, carcasas que se intersectan y planos de grosor cero. Un laminador no puede usar nada de eso. Necesita un volumen cerrado con normales coherentes para decidir qué está dentro de la pieza y qué es aire.
En el lado bueno, los generadores actuales son fuertes en la forma general: proporciones, pose, masas grandes, flujo de superficie. Un busto de personaje o un accesorio generado suele tener una silueta legible y una curvatura razonable. En el lado malo, son débiles en el detalle de ingeniería. Las costillas salen desiguales. Las bases planas no son planas. Los rasgos simétricos se desvían. Las cavidades internas se sugieren con el sombreado en lugar de modelarse como huecos cerrados. Los rasgos pequeños se colapsan en ruido.
Trata la malla generada como arcilla, no como una pieza. El generador te da la forma que habrías bloqueado a mano en una tarde. El trabajo de fabricación —aplanar la base, engrosar las partes finas, cerrar la carcasa, decidir dónde van los soportes— sigue siendo tuyo, y normalmente es una fracción pequeña del esfuerzo total si lo haces antes de exportar.
Cosas concretas que puedes esperar
Las costillas y aletas finas serán más delgadas de lo que parecen en el visor, porque el visor no tiene boquilla. Las bases planas estarán unas décimas de milímetro fuera de plano, lo que importa si la pieza debe apoyar al ras. Los rasgos simétricos, como ojos, orejas o cierres, serán ligeramente asimétricos, algo que solo se ve después de imprimir. Las autointersecciones entre submallas son habituales y producen regiones ambiguas de dentro/fuera que las herramientas de reparación deben resolver antes de que el laminador acepte el archivo.
Hermética, manifold e imprimible
Una malla hermética es una superficie cerrada sin aristas de borde: cada arista pertenece exactamente a dos triángulos y la superficie divide el espacio con claridad entre interior y exterior. Una malla manifold va más allá: ninguna arista pertenece a más de dos caras y ningún vértice queda atrapado entre regiones desconectadas. Los laminadores necesitan ambas cosas. Cuando la superficie está abierta, el laminador no puede saber qué lado es sólido, así que o da un error o adivina, y la suposición suele ser errónea.
Haz tres comprobaciones antes que nada. Primero, busca aristas de borde en tu editor de mallas; el objetivo es cero. Segundo, comprueba si hay aristas no manifold y autointersecciones. Tercero, verifica que las normales apunten de forma coherente hacia fuera. La mayoría de las herramientas de malla las muestran como modos de selección o paneles de análisis. Si una pasada de reparación cambia la silueta, detente y corrige el origen en lugar de aceptar la reparación.
Las herramientas de reparación son buenas cerrando agujeros pequeños y eliminando vértices duplicados. No son buenas inventando geometría que falta. Un borde abierto grande, como una carcasa sin parte trasera, normalmente necesita una tapa modelada a propósito o una unión booleana con un bloque sólido, no una operación de relleno de agujeros.
| Comprobación | Qué significa | Síntoma si falla |
|---|---|---|
| Aristas de borde | Aristas usadas por un solo triángulo; la superficie tiene un agujero | El laminador informa de una malla abierta o no manifold y se niega a laminar, o rellena el agujero con una tapa plana en el lugar equivocado |
| Aristas no manifold | Una arista compartida por tres o más caras, o dos caras que se unen en un punto de pinzamiento | El laminador produce carcasas sueltas, paredes de grosor cero o lamina la misma región dos veces |
| Coherencia de normales | Todas las caras apuntan hacia fuera del sólido | Las regiones invertidas se renderizan como huecas y el laminador trata el interior como aire; la pieza sale con paredes faltantes o una carcasa reflejada |
Grosor de pared y voladizos
El grosor de pared debe ser al menos una anchura de boquilla para imprimirse como pared y, de forma realista, dos perímetros para cualquier cosa que vaya a manipularse. Con una boquilla de 0,4 mm, eso significa que 0,8 mm es el mínimo para una pared estructural y 1,2 mm es un valor predeterminado más seguro para una pieza generada cuyas superficies no son perfectamente limpias. En una impresora de resina el mínimo es menor —alrededor de 0,6 mm para una pared estable con alturas de capa típicas—, pero las paredes finas aún se deforman y se astillan. Toma estos valores como puntos de partida, no como reglas. Compruébalos contra la boquilla, la altura de capa y el material que estés usando realmente.
Los voladizos son superficies que se inclinan sobre aire. Las impresoras FDM manejan aproximadamente 45 grados desde la vertical sin soporte; más allá de eso, el plástico extruido se hunde. El límite exacto depende del enfriamiento, la altura de capa y el material: el PLA tolera más que el PETG, y una capa de 0,2 mm bien enfriada tolera más que una de 0,3 mm. Las impresoras de resina tienen otro problema: los voladizos están bien, pero las islas y las fuerzas de succión no, y los soportes siguen siendo necesarios para sujetar la pieza y despegarla de la película.
La consecuencia práctica es que el ángulo de voladizo determina el uso de soportes, y el uso de soportes determina el acabado superficial. Toda cara con soporte necesitará limpieza. Si la cara que te importa está en la parte inferior, reorienta la pieza antes de generar soportes, porque ninguna cantidad de posprocesado oculta del todo las marcas de soporte en una superficie detallada.
- FDM, boquilla de 0,4 mmPared mínima de 0,8 mm, preferible 1,2 mm. Los voladizos por encima de unos 45 grados necesitan soporte. Los puentes se limitan a vanos cortos.
- Resina, altura de capa típicaPared estable mínima de alrededor de 0,6 mm. Los voladizos son imprimibles, pero necesitan soportes para islas y fuerzas de despegue. Se requieren orificios de drenaje en piezas huecas.
- AmbosLas mallas generadas rara vez tienen paredes verticales limpias; mide el rasgo más fino, no el promedio, y engrosa antes de exportar.
Escala y orientación
Un GLB generado normalmente no tiene una unidad significativa. Puede medir 1 unidad de alto o 1000 unidades de alto, y el laminador leerá como milímetros el número que encuentre. Establece la escala de forma explícita a partir de una dimensión real: la altura de la pieza terminada, el diámetro de la base, la longitud del eje más largo. Después comprueba que los demás ejes sigan las proporciones reales del modelo. Si el modelo es un personaje de 180 mm de alto, la cabeza debería salir de unos 22 a 25 mm, no de 60.
La orientación es donde se decide la mayor parte de la calidad de impresión. Apoya la cara plana más grande sobre la cama cuando puedas, porque aporta adherencia y elimina la necesidad de soportes bajo esa cara. Inclina las piezas altas y delgadas para que la sección transversal crezca gradualmente en lugar de partir de una huella pequeña. Gira el modelo para que los voladizos caigan en caras que no te importen. La cara, el logotipo y cualquier superficie de acoplamiento deben apuntar lejos de la cama y lejos del contacto con los soportes.
A menudo un modelo generado no tiene ninguna base plana. Córtala. Una diferencia booleana con una caja grande en el plano más bajo deseado te da una superficie realmente plana, y es más fiable que inclinar y esperar que la primera capa se adhiera a una zona curva.
De GLB a un archivo imprimible
Los laminadores leen formatos de malla: STL, 3MF, OBJ y, cada vez más, GLB directamente. Convertir un GLB a STL es seguro para la geometría —STL guarda triángulos y nada más—, pero descarta todo lo que no es geometría: colores de vértice, ranuras de material, referencias de textura, animación, jerarquía de escena y la mayor parte de los metadatos. Si el color importaba para la impresión, se pierde en este paso. 3MF es el contenedor mejor cuando necesitas conservar unidades, varios objetos y ajustes por objeto, porque incluye una declaración de unidades adecuada y metadatos de objeto.
Después de la conversión, vuelve a abrir el archivo y comprueba tres cosas: que el número de triángulos coincida con el de origen, que la caja delimitadora tenga el tamaño que esperas en milímetros y que la malla siga cerrada. La conversión rara vez rompe la hermeticidad, pero trasladará fielmente cualquier defecto que ya estuviera ahí. Vuelve a hacer las comprobaciones de hermeticidad en el archivo convertido en lugar de suponer que el origen estaba limpio.
Si vas a imprimir en varios colores en una máquina que lo admita, 3MF es prácticamente obligatorio para conservar las asignaciones de material. Con STL obtienes un solo cuerpo y un solo color. Decide qué salida necesitas antes de laminar, no después.
Cuándo retopologizar primero
Una malla generada puede ser hermética y dimensionalmente correcta y aun así laminarse mal. Los generadores suelen producir campos de triángulos densos y desiguales: cientos de miles de triángulos concentrados en zonas suaves y escasos en zonas de detalle curvas. Los laminadores manejan esto intersectando cada triángulo con cada plano de capa, así que una malla densa ralentiza el laminado y produce trayectorias ruidosas en superficies casi planas. Los triángulos muy pequeños también crean artefactos de redondeo en los límites de capa.
Retopologizar primero es lo correcto cuando la malla supera aproximadamente medio millón de triángulos, cuando las superficies se ven facetadas o ruidosas, cuando el modelo tiene muchas submallas que se intersectan o cuando la vista previa del laminador muestra un temblor en la trayectoria que no puedes atribuir a la configuración. Decimar primero es más rápido y a menudo suficiente; el remallado de cuadriláteros es mejor cuando piensas seguir editando el modelo.
Haz las etapas en orden: repara la hermeticidad, luego decima o retopologiza, después establece la escala, corta la base y por último orienta. Hacerlas fuera de orden significa repetir el trabajo anterior. La guía del flujo de trabajo cubre esa secuencia con más detalle y vale la pena leerla antes de empezar una conversión grande.
Tipos de impresora: FDM, resina y varios colores
La FDM imprime extruyendo filamento fundido, así que le importan el grosor de pared, el ángulo de voladizo y la adherencia a la cama. Un modelo generado para FDM necesita paredes de al menos 0,8 mm con una boquilla de 0,4 mm, voladizos por debajo de unos 45 grados o con soporte, y una base plana sobre la que apoyarse. Tolera bien el ruido superficial pequeño y no tolera los salientes finos.
Las impresoras de resina curan fotopolímero líquido capa por capa, así que les importan las islas, las fuerzas de succión y las rutas de drenaje. Un modelo generado para resina debe vaciarse con orificios de drenaje si es grande, sustentarse desde la placa de construcción hacia arriba y no tener volúmenes atrapados. El detalle fino se conserva mucho mejor que en FDM, así que los rasgos delgados sobreviven a tamaños que la FDM perdería, pero aun así se astillan y siguen necesitando soportes.
La FDM multicolor añade la asignación de material al archivo. Un GLB generado con colores de vértice o mapas de textura necesita que esos colores se conviertan en regiones de material por cara antes de laminar, y la salida debe ser 3MF o el formato de proyecto nativo de la impresora. El color pintado en el origen no se convierte automáticamente en asignación de extrusor. Revisa la vista previa de color del laminador antes de comprometer el filamento.
Lista de comprobación antes de imprimir
01
Hermeticidad: confirma cero aristas de borde, ninguna arista no manifold y normales hacia fuera en el archivo convertido.
02
Escala: establece el tamaño final en milímetros a partir de una dimensión real y verifica que todos los ejes sigan las proporciones del modelo.
03
Grosor de pared: mide el rasgo más fino y súbelo a al menos 0,8 mm para FDM o 0,6 mm para resina.
04
Voladizos: identifica las superficies que superen unos 45 grados desde la vertical y decide soporte o reorientación.
05
Orientación: pon la cara plana más grande sobre la cama, mantén el detalle que te importa lejos de los soportes y corta una base plana si no hay ninguna.
06
Formato de archivo: exporta STL para geometría de un solo material, 3MF cuando necesites unidades, varios objetos o asignaciones de color.
07
Vista previa del laminador: recorre cada capa y busca paredes faltantes, carcasas flotantes, islas sin soporte y contacto de soportes en caras visibles.
Entra en el mundo al que pertenece
Un sprite es un personaje sin ningún lugar donde estar. El último paso es el que nadie más ofrece: toma la hoja que acabas de crear y colócala en un mundo por el que alguien pueda caminar —una isla pequeña, un planeta, una esquina de calle lluviosa. Cada mundo de este sitio se creó a partir de una sola descripción escrita y se publicó como una página que puedes jugar.
FAQ
¿Se pueden imprimir en 3D los modelos de IA? +
Sí, cuando la malla generada es hermética, está escalada en milímetros y tiene paredes lo bastante gruesas para la boquilla. La forma suele estar bien; la imprimibilidad es lo que hay que trabajar.
¿Qué es una malla hermética? +
Una superficie cerrada en la que cada arista pertenece exactamente a dos triángulos, de modo que la malla divide el espacio con claridad entre interior y exterior. Los laminadores lo necesitan para decidir qué volumen rellenar.
¿Qué grosor de pared necesito? +
Con una boquilla FDM de 0,4 mm, al menos 0,8 mm y preferiblemente 1,2 mm para cualquier cosa que se manipule. En resina, alrededor de 0,6 mm es el mínimo práctico. Compruébalo contra la boquilla, la altura de capa y el material que uses.
¿Necesito soportes? +
En FDM, cualquier voladizo de más de unos 45 grados desde la vertical necesita soporte, y el soporte dejará marcas. En resina, los soportes son necesarios para las islas y las fuerzas de despegue, independientemente del ángulo de voladizo.
¿STL o 3MF? +
STL si solo necesitas geometría y un material. 3MF si necesitas unidades, varios objetos, ajustes por objeto o asignaciones de color, porque STL no incluye nada de eso.
¿Con qué generador debería empezar? +
Empieza con uno cuya salida puedas inspeccionar y exportar como un GLB limpio, y prueba con un accesorio sencillo antes que con un personaje detallado. El constructor de juegos 3D de Neta Studio, Agent Sprite Forge y The Cyclops' Island son útiles para aprender el ciclo de exportación y reparación con formas fáciles de comprobar.
Volver al constructor de juegos 3D
Los 31 mundos, juegos y escenas 3D terminados están en una sola página: todos jugables.