Impression 3D par IA : ce dont les modèles générés ont besoin avant l'impression
Créez votre propre impression 3D par IA
Ce que les modèles 3D générés par IA peuvent ou non imprimer correctement : épaisseur de paroi, surplombs, échelle, maillages étanches, et comment préparer un GLB généré pour une imprimante de bureau.
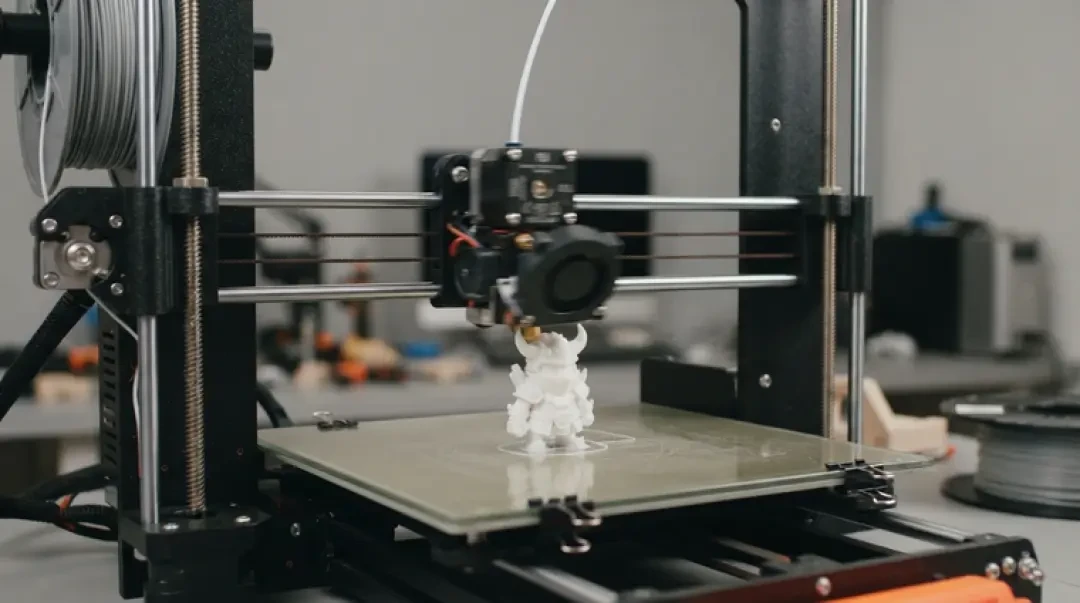
L'impression 3D par IA consiste à prendre un modèle produit par un générateur texte-3D ou image-3D et à le faire passer dans un slicer classique et une imprimante de bureau classique. Le générateur résout le problème de la forme. Il ne résout pas le problème de la fabrication. Un GLB généré est d'abord un asset de rendu, et ensuite seulement un solide imprimable — si tant est qu'il soit un solide.
Cette page traite de ce qui casse réellement entre les deux : maillages non étanches, parois plus fines que la buse, surplombs au-delà de ce que le matériau tolère, échelle jamais définie et conversions qui perdent des données en silence. Vous pouvez construire et prévisualiser le modèle source dans le constructeur de jeux 3D de Neta Studio ou avec des assets comme Agent Sprite Forge et The Cyclops' Island, mais l'imprimante ne voit que le fichier exporté. C'est dans ce fichier que se trouve le travail.
Réponse rapide : peut-on imprimer en 3D un modèle généré par IA ?
Oui, pour de nombreuses formes, avec de la préparation. La silhouette survit généralement au voyage jusqu'à l'imprimante. Les pièces fines, les internes cachés et les maillages non fermés, en revanche, non. Si le modèle généré comporte des membres, des nervures, des mèches de cheveux ou une poignée d'environ 1 mm d'épaisseur, attendez-vous à devoir les épaissir ou les supprimer. S'il présente un fond ouvert ou une coque qui s'auto-intersecte, le slicer la rejettera ou la remplira de manière que vous n'aviez pas prévue.
Le chemin fiable est le suivant : générer, inspecter, réparer le maillage, définir une échelle réelle en millimètres, vérifier l'épaisseur de paroi par rapport à votre buse, orienter pour les surplombs, exporter en STL ou 3MF, puis confirmer dans l'aperçu du slicer. Sautez une seule de ces étapes et vous le découvrirez généralement sur le plateau. Le reste de cette page détaille chaque étape avec les chiffres qui comptent.
- Passe bienLa silhouette d'ensemble, les corps trapus, les accessoires d'une seule pièce, les formes organiques lisses, les statues aux membres épais et sans fines protubérances.
- Échoue généralementLes mèches de cheveux, les doigts, les pointes d'armes, les coques à l'arrière ouvert, les sous-maillages qui s'intersectent, les intérieurs creux jamais scellés et tout ce qui mesure moins de 1 mm dans sa plus petite dimension.
- Demande une décisionL'échelle, l'orientation, la stratégie de supports et l'opportunité de retopologiser avant le slicing. Ce ne sont pas des problèmes de qualité de modèle, mais des problèmes de préparation d'impression.
Ce que les générateurs réussissent et ratent
Les générateurs sont entraînés à paraître corrects depuis une caméra, pas à être fabricables. Cette distinction explique presque tous les échecs. Un maillage peut être superbe au rendu, avec un ombrage double face, des coques qui s'intersectent et des plans d'épaisseur nulle. Un slicer ne peut rien en faire. Il lui faut un volume fermé avec des normales cohérentes pour décider ce qui est à l'intérieur de la pièce et ce qui est de l'air.
Côté positif, les générateurs actuels sont solides sur la forme d'ensemble : proportions, pose, grandes masses, fluidité des surfaces. Un buste de personnage ou un accessoire généré a généralement une silhouette lisible et une courbure raisonnable. Côté négatif, ils sont faibles sur le détail d'ingénierie. Les nervures sortent irrégulières. Les bases plates ne sont pas plates. Les éléments symétriques dérivent. Les cavités internes sont suggérées par l'ombrage plutôt que modélisées comme des vides fermés. Les petits détails s'effondrent en bruit.
Traitez le maillage généré comme de l'argile, pas comme une pièce. Le générateur vous donne la forme que vous auriez bloquée à la main en un après-midi. Le travail de fabrication — aplatir la base, épaissir les parties fines, fermer la coque, décider où vont les supports — reste le vôtre, et il ne représente généralement qu'une petite fraction de l'effort total si vous le faites avant l'export.
Points concrets à prévoir
Les nervures et ailettes fines seront plus minces qu'elles n'apparaissent dans la fenêtre de visualisation, car celle-ci n'a pas de buse. Les bases plates seront décalées de quelques dixièmes de millimètre, ce qui compte si la pièce doit reposer à plat. Les éléments symétriques comme les yeux, les oreilles ou les fixations seront légèrement asymétriques, ce qui ne se voit qu'après impression. Les auto-intersections entre sous-maillages sont courantes et produisent des régions intérieur/extérieur ambiguës que les outils de réparation doivent résoudre avant que le slicer n'accepte le fichier.
Étanche, manifold, imprimable
Un maillage étanche est une surface fermée sans arêtes de bord : chaque arête est partagée par exactement deux triangles, et la surface divise proprement l'espace en intérieur et extérieur. Un maillage manifold va plus loin : aucune arête n'est partagée par plus de deux faces, et aucun sommet n'est pincé entre des régions déconnectées. Les slicers ont besoin des deux. Quand la surface est ouverte, le slicer ne peut pas savoir quel côté est solide : il renvoie une erreur ou devine, et la supposition est généralement fausse.
Lancez trois vérifications avant tout le reste. D'abord, cherchez les arêtes de bord dans votre éditeur de maillage ; la cible est zéro. Ensuite, vérifiez les arêtes non-manifold et les auto-intersections. Enfin, vérifiez que les normales pointent toutes vers l'extérieur. La plupart des outils de maillage exposent ces contrôles comme modes de sélection ou panneaux d'analyse. Si une passe de réparation modifie la silhouette, arrêtez-vous et corrigez la source plutôt que d'accepter la réparation.
Les outils de réparation sont bons pour fermer de petits trous et supprimer les sommets en double. Ils ne savent pas inventer la géométrie manquante. Une grande frontière ouverte, comme une coque sans dos, demande généralement un bouchon modélisé exprès ou une union booléenne avec un bloc solide, pas une opération de remplissage de trou.
| Contrôle | Ce que cela signifie | Symptôme en cas d'échec |
|---|---|---|
| Arêtes de bord | Arêtes utilisées par un seul triangle ; la surface présente un trou | Le slicer signale un maillage non-manifold ou ouvert et refuse de trancher, ou comble le trou avec un bouchon plat au mauvais endroit |
| Arêtes non-manifold | Une arête partagée par trois faces ou plus, ou deux faces qui se rejoignent en un point de pincement | Le slicer produit des coques parasites, des parois d'épaisseur nulle, ou tranche deux fois la même région |
| Cohérence des normales | Toutes les faces pointent vers l'extérieur du solide | Les régions retournées apparaissent creuses et le slicer traite l'intérieur comme de l'air ; la pièce sort avec des parois manquantes ou une coque inversée |
Épaisseur de paroi et surplombs
L'épaisseur de paroi doit être au moins égale à une largeur de buse pour s'imprimer comme une paroi, et en pratique deux périmètres pour tout ce qui sera manipulé. Sur une buse de 0,4 mm, cela signifie que 0,8 mm est le minimum pour une paroi structurelle et que 1,2 mm est une valeur par défaut plus sûre pour une pièce générée dont les surfaces ne sont pas parfaitement propres. Sur une imprimante résine, le minimum est plus bas — environ 0,6 mm pour une paroi stable aux hauteurs de couche habituelles — mais les parois fines se déforment et s'écaillent quand même. Considérez ces chiffres comme des points de départ, pas des règles. Vérifiez-les par rapport à la buse, à la hauteur de couche et au matériau que vous utilisez réellement.
Les surplombs sont les surfaces qui s'inclinent au-dessus du vide. Les imprimantes FDM gèrent environ 45 degrés par rapport à la verticale sans support ; au-delà, le plastique extrudé s'affaisse. La limite exacte dépend du refroidissement, de la hauteur de couche et du matériau — le PLA tolère plus que le PETG, et une couche de 0,2 mm bien refroidie tolère plus qu'une couche de 0,3 mm. Les imprimantes résine ont un autre problème : les surplombs passent, mais pas les îlots ni les forces d'aspiration, et des supports restent nécessaires pour tenir la pièce et la décoller du film.
La conséquence pratique est que l'angle de surplomb détermine l'usage de supports, et l'usage de supports détermine l'état de surface. Chaque face supportée devra être nettoyée. Si la face qui compte pour vous est en dessous, réorientez la pièce avant de générer les supports, car aucun post-traitement ne masque totalement les marques de support sur une surface détaillée.
- FDM, buse de 0,4 mmParoi minimale de 0,8 mm, préférable 1,2 mm. Les surplombs au-delà d'environ 45 degrés nécessitent des supports. Les ponts sont limités à de courtes portées.
- Résine, hauteur de couche habituelleParoi stable minimale d'environ 0,6 mm. Les surplombs sont imprimables mais nécessitent des supports pour les îlots et les forces de pelage. Trous de drainage obligatoires sur les pièces évidées.
- Les deuxLes maillages générés ont rarement des parois verticales propres ; mesurez l'élément le plus fin, pas la moyenne, et épaississez avant l'export.
Échelle et orientation
Un GLB généré n'a généralement pas d'unité significative. Il peut mesurer 1 unité de haut ou 1000, et le slicer lira le nombre qu'il trouve comme des millimètres. Définissez l'échelle explicitement à partir d'une dimension réelle : la hauteur de la pièce finie, le diamètre de la base, la longueur de l'axe le plus long. Vérifiez ensuite que les autres axes suivent les proportions réelles du modèle. Si le modèle est un personnage de 180 mm de haut, la tête devrait mesurer environ 22 à 25 mm, pas 60.
L'orientation est l'étape où se décide l'essentiel de la qualité d'impression. Posez la plus grande face plane sur le plateau quand c'est possible, car cela assure l'adhérence et supprime le besoin de supports sous cette face. Inclinez les pièces hautes et fines pour que la section croisse progressivement au lieu de partir d'une petite empreinte. Faites pivoter le modèle pour que les surplombs tombent sur des faces qui vous importent peu. Le visage, le logo et toute surface de contact doivent pointer loin du plateau et loin des supports.
Un modèle généré n'a souvent aucune base plate. Coupez-en une. Une différence booléenne avec un grand cube au plan le plus bas souhaité vous donne une vraie surface plane, et c'est plus fiable que d'incliner la pièce en espérant que la première couche adhère à une zone courbe.
Du GLB à un fichier imprimable
Les slicers lisent des formats de maillage : STL, 3MF, OBJ et, de plus en plus, GLB directement. Convertir un GLB en STL est sûr pour la géométrie — le STL ne stocke que des triangles — mais cela supprime tout ce qui n'est pas de la géométrie : couleurs de sommets, emplacements de matériaux, références de textures, animation, hiérarchie de scène et la plupart des métadonnées. Si la couleur comptait pour l'impression, elle disparaît à cette étape. Le 3MF est le meilleur conteneur quand vous devez conserver les unités, plusieurs objets et des réglages par objet, car il déclare une unité correcte et des métadonnées d'objet.
Après la conversion, rouvrez le fichier et vérifiez trois choses : le nombre de triangles correspond à la source, la boîte englobante a la taille attendue en millimètres, et le maillage est toujours fermé. La conversion casse rarement l'étanchéité, mais elle transmet fidèlement tout défaut déjà présent. Relancez les contrôles d'étanchéité sur le fichier converti plutôt que de supposer que la source était propre.
Si vous imprimez en multicolore sur une machine compatible, le 3MF est en pratique indispensable pour transmettre les affectations de matériaux. Avec le STL, vous obtenez un seul corps et une seule couleur. Décidez du format de sortie avant de trancher, pas après.
Quand retopologiser d'abord
Un maillage généré peut être étanche et dimensionnellement correct et mal se trancher malgré tout. Les générateurs produisent typiquement des champs de triangles denses et irréguliers — des centaines de milliers de triangles concentrés dans les zones lisses et clairsemés dans les zones de détail courbes. Les slicers gèrent cela en intersectant chaque triangle avec chaque plan de couche : un maillage dense ralentit donc le slicing et produit des trajectoires bruitées sur les surfaces presque planes. Les très petits triangles créent aussi des artefacts d'arrondi aux limites de couches.
Retopologiser d'abord est le bon choix quand le maillage dépasse environ un demi-million de triangles, quand les surfaces sont visiblement facettées ou bruitées, quand le modèle comporte de nombreux sous-maillages qui s'intersectent, ou quand l'aperçu du slicer montre une instabilité de trajectoire que vous ne pouvez pas attribuer aux réglages. Décimer d'abord est plus rapide et souvent suffisant ; un remaillage en quads est meilleur si vous prévoyez de continuer à modifier le modèle.
Faites les étapes dans l'ordre : réparer l'étanchéité, puis décimer ou retopologiser, puis définir l'échelle, puis couper la base, puis orienter. Les faire dans le désordre oblige à répéter le travail précédent. Le guide du pipeline détaille cette séquence et mérite une lecture avant de lancer une grosse conversion.
Types d'imprimantes : FDM, résine et multicolore
Le FDM imprime en extrudant du filament fondu : il est donc sensible à l'épaisseur de paroi, à l'angle de surplomb et à l'adhérence au plateau. Un modèle généré pour le FDM a besoin de parois d'au moins 0,8 mm sur une buse de 0,4 mm, de surplombs sous environ 45 degrés ou supportés, et d'une base plate pour se poser. Il pardonne le bruit de surface léger et ne pardonne pas les protubérances fines.
Les imprimantes résine durcissent un photopolymère liquide couche par couche : elles sont donc sensibles aux îlots, aux forces d'aspiration et aux chemins de drainage. Un modèle généré pour la résine doit être évidé avec des trous de drainage s'il est grand, supporté depuis le plateau, et exempt de volumes piégés. Le détail fin tient bien mieux qu'en FDM, donc des éléments fins survivent à des tailles où le FDM les perdrait — mais ils s'écaillent quand même et nécessitent toujours des supports.
Le FDM multicolore ajoute l'affectation des matériaux au fichier. Un GLB généré avec des couleurs de sommets ou des textures doit voir ces couleurs converties en régions de matériaux par face avant le slicing, et la sortie doit être en 3MF ou au format de projet natif de l'imprimante. Une couleur peinte dans la source ne devient pas automatiquement une affectation d'extrudeuse. Vérifiez l'aperçu couleur du slicer avant d'engager le filament.
Liste de contrôle avant de lancer l'impression
01
Étanche : confirmez zéro arête de bord, aucune arête non-manifold et des normales vers l'extérieur sur le fichier converti.
02
Échelle : définissez la taille finale en millimètres à partir d'une dimension réelle et vérifiez que tous les axes suivent les proportions du modèle.
03
Épaisseur de paroi : mesurez l'élément le plus fin et portez-le à au moins 0,8 mm pour le FDM ou 0,6 mm pour la résine.
04
Surplombs : repérez les surfaces au-delà d'environ 45 degrés par rapport à la verticale et choisissez entre support et réorientation.
05
Orientation : posez la plus grande face plane sur le plateau, éloignez des supports le détail qui vous importe, coupez une base plate s'il n'y en a pas.
06
Format de fichier : exportez en STL pour une géométrie monomatériau, en 3MF quand vous avez besoin d'unités, de plusieurs objets ou d'affectations de couleurs.
07
Aperçu du slicer : parcourez chaque couche, cherchez les parois manquantes, les coques flottantes, les îlots non supportés et les contacts de support sur les faces visibles.
Entrez dans le monde auquel elle appartient
Un sprite est un personnage sans endroit où se tenir. La dernière étape est celle que personne d'autre ne propose : prenez la planche que vous venez de créer et placez-la dans un monde où l'on peut se promener — une petite île, une planète, un coin de rue sous la pluie. Chaque monde de ce site a été créé à partir d'une seule description écrite et publié comme une page jouable.
FAQ
Les modèles IA peuvent-ils être imprimés en 3D ? +
Oui, lorsque le maillage généré est étanche, mis à l'échelle en millimètres et doté de parois assez épaisses pour la buse. La forme est généralement correcte ; c'est l'imprimabilité qu'il faut travailler.
Qu'est-ce qu'un maillage étanche ? +
Une surface fermée où chaque arête est partagée par exactement deux triangles, de sorte que le maillage divise proprement l'espace en intérieur et extérieur. Les slicers exigent cela pour savoir quel volume remplir.
Quelle épaisseur de paroi me faut-il ? +
Sur une buse FDM de 0,4 mm, au moins 0,8 mm et de préférence 1,2 mm pour tout ce qui sera manipulé. En résine, environ 0,6 mm est le minimum pratique. Vérifiez par rapport à la buse, la hauteur de couche et le matériau utilisés.
Ai-je besoin de supports ? +
En FDM, tout surplomb au-delà d'environ 45 degrés par rapport à la verticale nécessite un support, et ce support laissera des marques. En résine, des supports sont nécessaires pour les îlots et les forces de pelage, quel que soit l'angle de surplomb.
STL ou 3MF ? +
STL si vous n'avez besoin que de la géométrie et d'un seul matériau. 3MF si vous avez besoin d'unités, de plusieurs objets, de réglages par objet ou d'affectations de couleurs, car le STL ne transporte rien de tout cela.
Par quel générateur commencer ? +
Commencez par un générateur dont vous pouvez inspecter la sortie et l'exporter en GLB propre, et testez avec un accessoire simple avant un personnage détaillé. Le constructeur de jeux 3D de Neta Studio, Agent Sprite Forge et The Cyclops' Island sont utiles pour apprendre la boucle export-réparation sur des formes faciles à vérifier.
Retour au constructeur de jeux 3D
Les 31 mondes, jeux et scènes 3D terminés sont réunis sur une seule page — tous jouables.