AI 3Dプリンティング:生成モデルを印刷する前に必要なこと
自分だけのAI 3Dプリンティングを作る
AIで生成した3Dモデルがうまく印刷できるものとできないもの:壁の厚さ、オーバーハング、縮尺、水密メッシュ、そして生成されたGLBをデスクトッププリンター用に準備する方法。
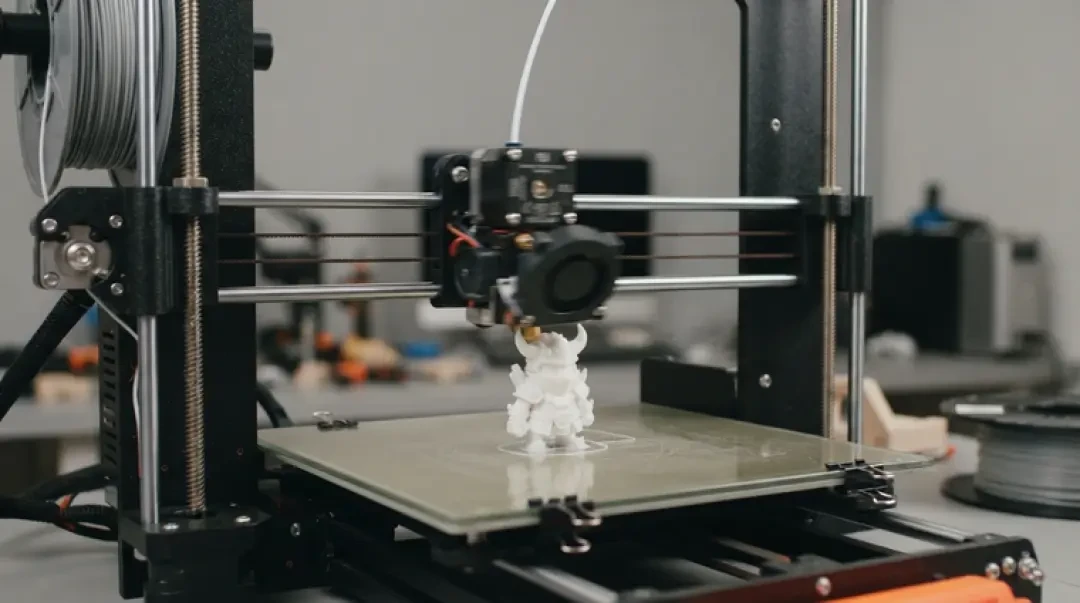
AI 3Dプリンティングとは、テキストから3D、または画像から3Dの生成ツールで作ったモデルを、通常のスライサーと通常のデスクトッププリンターに通すことです。生成ツールは形の問題を解決します。製造の問題は解決しません。生成されたGLBはまず描画用の資産であり、印刷できる立体はその次です。そもそも立体になっているかどうかも含めて。
このページでは、その間で実際に何が壊れるかを扱います。水密でないメッシュ、ノズルより薄い壁、材料が許容できる範囲を超えたオーバーハング、定義されないままの縮尺、そしてデータをひっそり落とす変換です。Neta Studioの3Dゲームビルダーや、Agent Sprite ForgeやThe Cyclops' Islandのような資産で元モデルを作って確認できますが、プリンターが見るのは書き出したファイルだけです。作業が必要なのはそのファイルです。
早わかり:AIで生成したモデルは3Dプリントできる?
はい、多くの形なら、準備をすれば可能です。輪郭はたいていプリンターまで生き残ります。薄い部分、隠れた内部、閉じていないメッシュはたいてい生き残りません。生成モデルに約1 mm未満の手足、肋骨、髪の毛、持ち手があれば、太らせるか削ることを想定してください。底が開いていたり、自己交差する殻があったりすると、スライサーは拒否するか、意図しない方法で埋めてしまいます。
確実な手順はこうです。生成する、検査する、メッシュを修復する、ミリ単位で実際の縮尺を設定する、ノズルに対して壁の厚さを確認する、オーバーハングに合わせて向きを決める、STLまたは3MFで書き出す、スライサーのプレビューで確認する。どれか一つを飛ばすと、たいていは印刷ベッドの上で気づきます。このページの残りでは、重要な数値とともに各手順を順に説明します。
- うまく生き残る全体の輪郭、ずんぐりした胴体、一体型の小道具、滑らかな有機的な塊、太い手足で細い突起のない彫像。
- たいてい失敗する髪の毛、指、武器の先端、背面が開いた殻、交差するサブメッシュ、封じられていない中空の内部、最小寸法が1 mm未満のあらゆるもの。
- 判断が必要縮尺、向き、サポート戦略、スライス前に再トポロジー化するかどうか。これらはモデル品質の問題ではなく、印刷設定の問題です。
生成ツールが得意なことと苦手なこと
生成ツールは、製造可能であることではなく、カメラから正しく見えることを学んでいます。この違いがほぼすべての失敗を説明します。メッシュは両面シェーディング、交差する殻、厚さゼロの平面で美しく描画できます。スライサーはそれを一切使えません。部品の内側と空気を区別するために、法線がそろった閉じた体積が必要です。
良い面では、現在の生成ツールは全体の形に強いです。比率、ポーズ、大きな塊、表面の流れ。生成されたキャラクターの胸像や小道具は、たいてい読み取れる輪郭と妥当な曲率を持ちます。悪い面では、工学的な細部が苦手です。肋骨は不均一になります。平らな底面は平らになりません。対称な特徴はずれます。内部の空洞は閉じた空隙としてモデル化されるのではなく、シェーディングで示唆されるだけです。小さな特徴はノイズに潰れます。
生成されたメッシュは部品ではなく粘土として扱ってください。生成ツールは、午後のひとときで手作業でブロックアウトするような形を与えてくれます。底面を平らにする、薄い部分を太くする、殻を閉じる、サポートをどこに置くか決めるといった製造の作業は依然としてあなたのものであり、書き出し前にやれば全体の労力のごく一部で済みます。
具体的に予想されること
薄い肋骨やひれは、ビューポートで見えるより薄くなります。ビューポートにはノズルがないからです。平らな底面は0.数ミリ平らさから外れ、部品を隙間なく置く必要がある場合に問題になります。目、耳、留め具などの対称な特徴はわずかに非対称になり、それは印刷後にしか見えません。サブメッシュ間の自己交差はよくあり、内側と外側があいまいな領域を生みます。スライサーがファイルを受け入れる前に、修復ツールでこれを解決する必要があります。
水密、多様体、印刷可能
水密メッシュとは、境界辺のない閉じた表面です。すべての辺がちょうど2つの三角形に共有され、表面が空間を内側と外側にきれいに分けます。多様体メッシュはさらに進み、どの辺も3つ以上の面に共有されず、どの頂点もつながっていない領域の間に挟まれません。スライサーには両方が必要です。表面が開いていると、スライサーはどちら側が中身か判断できず、エラーを出すか推測します。そして推測はたいてい間違っています。
何よりも先に3つの確認をします。まず、メッシュエディターで境界辺を探します。目標はゼロです。次に、非多様体辺と自己交差を確認します。最後に、法線が一貫して外向きであることを確認します。ほとんどのメッシュツールはこれらを選択モードや解析パネルで表示します。修復処理で輪郭が変わるなら、修復を受け入れずに止めて元を直してください。
修復ツールは小さな穴を閉じたり、重複した頂点を削除したりするのが得意です。失われた形状を作り出すのは得意ではありません。背面のない殻のような大きな開いた境界は、たいてい穴埋め処理ではなく、意図して蓋をモデル化するか、固体ブロックとのブール和が必要です。
| 確認項目 | 意味 | 失敗したときの症状 |
|---|---|---|
| 境界辺 | 1つの三角形だけが使っている辺。表面に穴がある | スライサーが非多様体または開いたメッシュだと報告してスライスを拒否する。または間違った位置に平らな蓋で穴を埋める |
| 非多様体辺 | 3つ以上の面に共有されている辺、または2つの面がつまれた点で接している | スライサーが余分な殻や厚さゼロの壁を生成する。同じ領域を2回スライスする |
| 法線の一貫性 | すべての面が立体の外側を向いている | 裏返った領域が空洞として描画され、スライサーが内部を空気として扱う。部品に壁の欠落や鏡像の殻ができる |
壁の厚さとオーバーハング
壁の厚さは、壁として印刷するには少なくともノズル幅1つ分、実際には手に取るものなら周囲2周分が必要です。0.4 mmノズルなら、構造壁の下限は0.8 mm、表面が完全にきれいではない生成部品では1.2 mmがより安全な既定値です。レジンプリンターでは下限が低く、一般的な層高で安定した壁なら約0.6 mmですが、薄い壁はやはり反りや欠けが起きます。これらは規則ではなく出発点として扱ってください。実際に使うノズル、層高、材料に合わせて確認してください。
オーバーハングとは、空気の上に張り出す表面です。FDMプリンターは垂直から約45度までならサポートなしで扱えます。それを超えると押し出された樹脂が垂れます。正確な限界は冷却、層高、材料によります。PLAはPETGより多く許容し、十分に冷却された0.2 mm層は0.3 mm層より多く許容します。レジンプリンターは別の問題を抱えます。オーバーハングは問題ありませんが、アイランドと吸引の力は問題で、部品を支えてフィルムから剥がすサポートは依然として必要です。
実際の結果として、オーバーハング角がサポートの使用を決め、サポートの使用が表面仕上げを決めます。サポートされた面はすべて後処理が必要です。気にする面が下面にあるなら、サポートを生成する前に部品の向きを変えてください。どれだけ後処理しても、細かい表面のサポート跡を完全に隠すことはできません。
- FDM、0.4 mmノズル最小壁0.8 mm、推奨1.2 mm。約45度を超えるオーバーハングにはサポートが必要。ブリッジは短いスパンに限られる。
- レジン、一般的な層高安定した壁の最小は約0.6 mm。オーバーハングは印刷できるが、アイランドと剥離の力にはサポートが必要。中空化した部品には排液穴が必要。
- 両方生成メッシュにきれいな垂直壁はほとんどない。平均ではなく最も薄い特徴を測り、書き出し前に厚くする。
縮尺と向き
生成されたGLBには通常、意味のある単位がありません。高さ1単位のことも1000単位のこともあり、スライサーは見つけた数値をそのままミリメートルとして読みます。実際の寸法から縮尺を明示的に設定してください。完成部品の高さ、底面の直径、最長軸の長さなどです。そして他の軸がモデルの実際の比率に従っているか確認します。モデルが高さ180 mmのキャラクターなら、頭は約22〜25 mmになるはずで、60 mmではありません。
印刷品質の大部分は向きで決まります。可能なら最も大きい平面をベッドに置きます。密着が得られ、その面の下のサポートが不要になるからです。背の高い薄い部品は、小さな接地面から始めるのではなく断面が徐々に大きくなるように傾けます。気にしない面にオーバーハングが来るようにモデルを回します。顔、ロゴ、合わせ面はベッドからもサポートとの接触からも遠ざけるべきです。
生成モデルには平らな底面がないことがよくあります。切りましょう。意図する最も低い平面で大きな箱とのブール差を取ると、本当に平らな面が得られ、傾けて最初の層が曲面に付くことを願うより確実です。
GLBから印刷可能なファイルへ
スライサーはメッシュ形式を読みます。STL、3MF、OBJ、そしてますますGLBを直接読みます。GLBからSTLへの変換は形状にとっては安全です。STLは三角形しか保存しません。しかし形状以外のすべてを落とします。頂点カラー、マテリアルスロット、テクスチャ参照、アニメーション、シーン階層、ほとんどのメタデータです。色が印刷に重要なら、この段階で失われます。3MFは単位、複数オブジェクト、オブジェクトごとの設定を保つ必要があるときにより良いコンテナです。適切な単位宣言とオブジェクトのメタデータを保持するからです。
変換後はファイルを開き直し、3つを確認します。三角形数が元と一致すること、境界ボックスが期待するミリ単位のサイズであること、メッシュがまだ閉じていることです。変換で水密性が壊れることはまれですが、もともとあった欠陥は忠実に引き継ぎます。元がきれいだったと仮定せず、変換後のファイルで水密チェックをやり直してください。
対応している装置で多色印刷するなら、マテリアルの割り当てを引き継ぐために3MFが事実上必須です。STLでは1つのボディと1色しか得られません。スライスの後ではなく前に、どの出力が必要か決めてください。
先に再トポロジー化すべきとき
生成メッシュは水密で寸法的に正しくても、スライスがうまくいかないことがあります。生成ツールは通常、密で不均一な三角形の場を出力します。滑らかな領域に数十万の三角形が集中し、曲面の細部ではまばらです。スライサーはすべての三角形をすべての層平面と交差させて処理するため、密なメッシュはスライスを遅くし、ほぼ平らな面でノイズの多いツールパスを生みます。非常に小さな三角形は層の境界で丸めのアーティファクトも生みます。
メッシュが約50万三角形を超えるとき、表面が目に見えて多角形化したりノイズが多かったりするとき、交差するサブメッシュが多いとき、スライサーのプレビューに設定では説明できないツールパスの揺れが出るときは、先に再トポロジー化するのが正しい判断です。先に間引く方が速く、多くの場合は十分です。四角形リメッシュはモデルを編集し続ける予定ならより適しています。
段階は順番に行います。水密性を修復し、次に間引きまたは再トポロジー化し、次に縮尺を設定し、次に底面を切り、最後に向きを決めます。順番を変えると前の作業をやり直すことになります。パイプラインガイドではその順序をより詳しく扱っているので、大きな変換を始める前に読む価値があります。
プリンターの種類:FDM、レジン、多色
FDMは溶かしたフィラメントを押し出して印刷するので、壁の厚さ、オーバーハング角、ベッド密着が重要です。FDM向けの生成モデルには、0.4 mmノズルで少なくとも0.8 mmの壁、約45度未満かサポート付きのオーバーハング、置くための平らな底面が必要です。小さな表面ノイズには寛容で、薄い突起には容赦ありません。
レジンプリンターは液体の光重合樹脂を層ごとに硬化させるので、アイランド、吸引の力、排液経路が重要です。レジン向けの生成モデルは、大きければ排液穴を付けて中空化し、ビルドプレートから上へサポートし、閉じ込められた体積がないようにする必要があります。細部はFDMよりはるかによく保たれるので、FDMなら失うサイズでも薄い特徴が残ります。それでも欠けますし、サポートも必要です。
多色FDMはファイルにマテリアルの割り当てを追加します。頂点カラーやテクスチャマップを持つ生成GLBは、スライス前にそれらの色を面ごとのマテリアル領域に変換する必要があり、出力は3MFかプリンター固有のプロジェクト形式でなければなりません。元の塗装色は自動的に押出機の割り当てにはなりません。フィラメントを決める前にスライサーの色プレビューを確認してください。
印刷を始める前のチェックリスト
01
水密:変換後のファイルで境界辺がゼロ、非多様体辺がない、法線が外向きであることを確認する。
02
縮尺:実際の寸法から完成サイズをミリメートルで設定し、すべての軸がモデルの比率に従うことを確認する。
03
壁の厚さ:最も薄い特徴を測り、FDMなら少なくとも0.8 mm、レジンなら0.6 mmまで厚くする。
04
オーバーハング:垂直から約45度を超える面を特定し、サポートか向きの変更かを決める。
05
向き:最も大きい平面をベッドに置き、気にする細部をサポートから離し、平らな底面がなければ切り出す。
06
ファイル形式:単一マテリアルの形状ならSTL、単位・複数オブジェクト・色の割り当てが必要なら3MFで書き出す。
07
スライサーのプレビュー:すべての層を順に見て、壁の欠落、浮いた殻、サポートされていないアイランド、見える面へのサポート接触を確認する。
そのモデルが属する世界を歩こう
スプライトは、立つ場所のないキャラクターです。最後の手順は、他にはないものです。作ったシートを、誰かが歩き回れる世界に置きます。小さな島、惑星、雨の街角などです。このサイトのすべての世界は、1つの文章から作られ、遊べるページとして公開されています。
FAQ
AIモデルは3Dプリントできますか? +
はい、生成メッシュが水密で、ミリメートルで縮尺され、ノズルに十分な壁の厚さがあれば可能です。形はたいてい問題ありません。必要なのは印刷可能性の調整です。
水密メッシュとは何ですか? +
すべての辺がちょうど2つの三角形に共有される閉じた表面で、メッシュが空間を内側と外側にきれいに分けます。スライサーはどの体積を埋めるか決めるためにこれが必要です。
必要な壁の厚さはどれくらいですか? +
0.4 mmのFDMノズルなら少なくとも0.8 mm、手に取るものはできれば1.2 mmです。レジンでは約0.6 mmが実用的な下限です。使用するノズル、層高、材料に合わせて確認してください。
サポートは必要ですか? +
FDMでは、垂直から約45度を超えるオーバーハングにはサポートが必要で、サポートは跡を残します。レジンではオーバーハング角に関係なく、アイランドと剥離の力のためにサポートが必要です。
STLか3MFか? +
形状と1つのマテリアルだけならSTL。単位、複数オブジェクト、オブジェクトごとの設定、色の割り当てが必要なら3MFです。STLはそれらを一切保持しません。
どの生成ツールから始めればよいですか? +
出力を検査でき、きれいなGLBとして書き出せるものから始め、詳細なキャラクターの前に簡単な小道具で試してください。Neta Studioの3Dゲームビルダー、Agent Sprite Forge、The Cyclops' Islandは、確認しやすい形で書き出しと修復の流れを学ぶのに役立ちます。
3Dゲームビルダーに戻る
完成した31の3D世界、ゲーム、シーンがすべて1ページに集まり、そのすべてが遊べます。