Impressão 3D com IA: o que modelos gerados precisam antes de imprimir
Crie sua própria impressão 3D com IA
O que modelos 3D gerados por IA conseguem e não conseguem imprimir bem: espessura de parede, balanços, escala, malhas estanques e como preparar um GLB gerado para uma impressora de mesa.
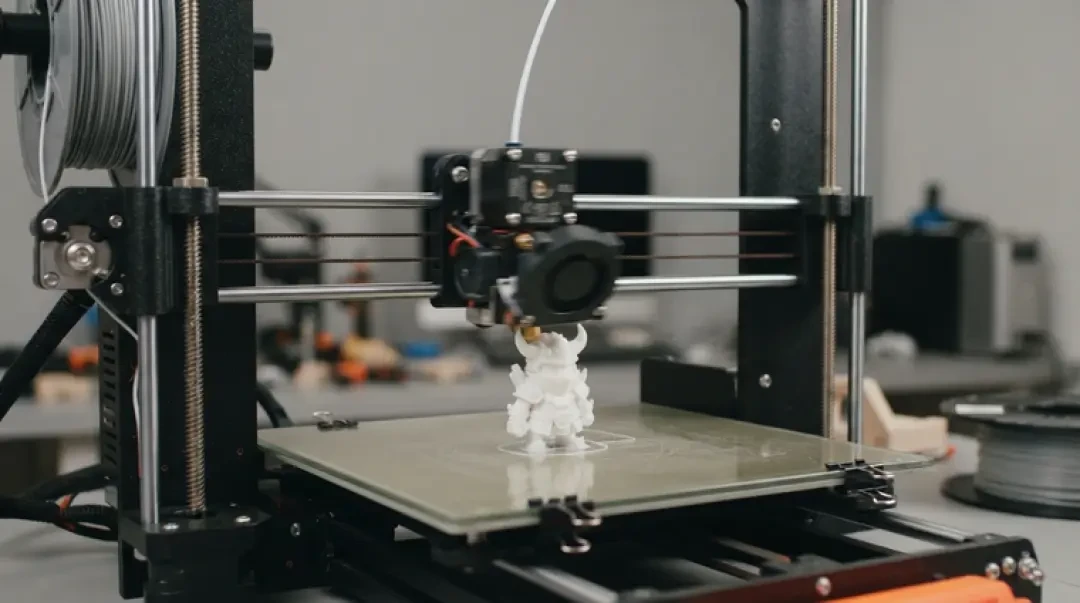
Impressão 3D com IA significa pegar um modelo produzido por um gerador de texto para 3D ou de imagem para 3D e passá-lo por um fatiador comum e uma impressora de mesa comum. O gerador resolve o problema da forma. Não resolve o problema da fabricação. Um GLB gerado é primeiro um ativo de renderização e, em segundo lugar, um sólido imprimível — se é que é um sólido.
Esta página cobre o que realmente quebra entre as duas etapas: malhas não estanques, paredes mais finas que o bico, balanços além do que o material tolera, escala que nunca foi definida e conversões que descartam dados sem avisar. Você pode construir e visualizar o modelo de origem no construtor de jogos 3D do Neta Studio ou com ativos como Agent Sprite Forge e The Cyclops' Island, mas a impressora só vê o arquivo exportado. É nesse arquivo que está o trabalho.
Resposta rápida: dá para imprimir em 3D um modelo gerado por IA?
Sim, para muitas formas, com preparação. A silhueta geralmente sobrevive à viagem até a impressora. Peças finas, interiores ocultos e malhas não fechadas geralmente não sobrevivem. Se o modelo gerado tiver membros, nervuras, fios de cabelo ou uma alça com menos de cerca de 1 mm de espessura, espere precisar engrossá-los ou removê-los. Se tiver a base aberta ou uma casca com autointerseções, o fatiador vai rejeitá-lo ou preenchê-lo de formas que você não pretendia.
O caminho confiável é: gerar, inspecionar, reparar a malha, definir uma escala real em milímetros, verificar a espessura da parede em relação ao bico, orientar para os balanços, exportar STL ou 3MF e confirmar na prévia do fatiador. Pule qualquer uma dessas etapas e você normalmente vai descobrir isso na mesa de impressão. O restante desta página percorre cada etapa com os números que importam.
- Sobrevive bemSilhueta geral, corpos robustos, adereços de peça única, formas orgânicas suaves, estátuas com membros grossos e sem saliências finas.
- Geralmente falhaFios de cabelo, dedos, pontas de armas, cascas com fundo aberto, submalhas que se interceptam, interiores ocos que nunca foram fechados e qualquer coisa com menos de 1 mm na menor dimensão.
- Precisa de uma decisãoEscala, orientação, estratégia de suportes e se vale retopologizar antes de fatiar. Não são problemas de qualidade do modelo; são problemas de configuração da impressão.
O que os geradores acertam e erram
Os geradores são treinados para parecer corretos diante de uma câmera, não para serem fabricáveis. Essa distinção explica quase todas as falhas. Uma malha pode renderizar lindamente com sombreamento de duas faces, cascas que se interceptam e planos de espessura zero. Um fatiador não consegue usar nada disso. Ele precisa de um volume fechado com normais consistentes para decidir o que está dentro da peça e o que é ar.
Do lado bom, os geradores atuais são fortes em forma geral: proporções, pose, grandes volumes, fluxo de superfície. Um busto ou adereço de personagem gerado costuma ter silhueta legível e curvatura razoável. Do lado ruim, são fracos em detalhe de engenharia. Nervuras saem irregulares. Bases planas não ficam planas. Recursos simétricos se desviam. Cavidades internas são sugeridas pelo sombreamento em vez de modeladas como vazios fechados. Recursos pequenos colapsam em ruído.
Trate a malha gerada como argila, não como peça. O gerador entrega a forma que você teria esboçado à mão em uma tarde. O trabalho de fabricação — achatar a base, engrossar as partes finas, fechar a casca, decidir onde vão os suportes — ainda é seu, e costuma ser uma fração pequena do esforço total se você o fizer antes de exportar.
Coisas específicas a esperar
Nervuras e aletas finas ficarão mais finas do que parecem na viewport, porque a viewport não tem bico. Bases planas ficarão alguns décimos de milímetro fora do plano, o que importa se a peça precisar assentar rente. Recursos simétricos, como olhos, orelhas ou fixadores, ficarão ligeiramente assimétricos, o que só se nota depois de imprimir. Autointerseções entre submalhas são comuns e produzem regiões ambíguas de dentro/fora que as ferramentas de reparo precisam resolver antes que o fatiador aceite o arquivo.
Estanque, manifold, imprimível
Uma malha estanque é uma superfície fechada sem arestas de contorno: cada aresta é compartilhada por exatamente dois triângulos, e a superfície divide o espaço de forma limpa entre dentro e fora. Uma malha manifold vai além — nenhuma aresta é compartilhada por mais de duas faces, e nenhum vértice fica comprimido entre regiões desconectadas. Os fatiadores precisam das duas coisas. Quando a superfície está aberta, o fatiador não consegue dizer qual lado é sólido, então ou dá erro ou chuta, e o chute geralmente está errado.
Faça três verificações antes de qualquer outra coisa. Primeiro, procure arestas de contorno no seu editor de malha; zero é a meta. Segundo, verifique arestas não manifold e autointerseções. Terceiro, confira se as normais apontam consistentemente para fora. A maioria das ferramentas de malha expõe isso como modos de seleção ou painéis de análise. Se uma passada de reparo mudar a silhueta, pare e corrija a origem em vez de aceitar o reparo.
Ferramentas de reparo são boas em fechar pequenos buracos e remover vértices duplicados. Não são boas em inventar geometria faltante. Uma borda aberta grande, como uma casca sem fundo, normalmente precisa de uma tampa modelada de propósito ou de uma união booleana com um bloco sólido, não de uma operação de preenchimento de buraco.
| Verificação | O que significa | Sintoma se falhar |
|---|---|---|
| Arestas de contorno | Arestas usadas por apenas um triângulo; a superfície tem um buraco | O fatiador relata uma malha aberta ou não manifold e se recusa a fatiar, ou preenche o buraco com uma tampa plana no lugar errado |
| Arestas não manifold | Uma aresta compartilhada por três ou mais faces, ou duas faces que se encontram em um ponto de aperto | O fatiador produz cascas soltas, paredes de espessura zero ou fatia a mesma região duas vezes |
| Consistência das normais | Todas as faces apontam para fora do sólido | Regiões invertidas renderizam como ocas, e o fatiador trata o interior como ar; a peça sai com paredes faltando ou uma casca espelhada |
Espessura de parede e balanços
A espessura da parede precisa ser de pelo menos a largura do bico para imprimir como parede e, na prática, dois perímetros para qualquer coisa que vá ser manuseada. Em um bico de 0,4 mm, isso significa que 0,8 mm é o piso para uma parede estrutural e 1,2 mm é um padrão mais seguro para uma peça gerada cujas superfícies não são perfeitamente limpas. Em uma impressora de resina, o piso é menor — cerca de 0,6 mm para uma parede estável nas alturas de camada típicas —, mas paredes finas ainda empenam e lascam. Trate esses valores como pontos de partida, não como regras. Confira-os em relação ao bico, à altura de camada e ao material que você realmente está usando.
Balanços são superfícies que se inclinam sobre o ar. Impressoras FDM lidam com cerca de 45 graus em relação à vertical sem suporte; além disso, o plástico extrudado cede. O limite exato depende de resfriamento, altura de camada e material — PLA tolera mais que PETG, e uma camada de 0,2 mm bem resfriada tolera mais que uma de 0,3 mm. Impressoras de resina têm um problema diferente: balanços não são problema, mas ilhas e forças de sucção são, e suportes ainda são necessários para segurar a peça e descolá-la da película.
A consequência prática é que o ângulo de balanço determina o uso de suportes, e o uso de suportes determina o acabamento da superfície. Toda face apoiada vai precisar de limpeza. Se a face que importa para você está na parte de baixo, reoriente a peça antes de gerar suportes, porque nenhum pós-processamento esconde por completo as marcas de suporte em uma superfície detalhada.
- FDM, bico de 0,4 mmParede mínima de 0,8 mm, preferencialmente 1,2 mm. Balanços acima de cerca de 45 graus precisam de suporte. Pontes limitadas a vãos curtos.
- Resina, altura de camada típicaParede estável mínima de cerca de 0,6 mm. Balanços são imprimíveis, mas precisam de suportes para ilhas e forças de descolamento. Furos de drenagem obrigatórios em peças ocas.
- AmbosMalhas geradas raramente têm paredes verticais limpas; meça o recurso mais fino, não a média, e engrosse antes de exportar.
Escala e orientação
Um GLB gerado normalmente não tem unidade significativa. Pode ter 1 unidade de altura ou 1000 unidades, e o fatiador vai ler qualquer número que encontrar como milímetros. Defina a escala explicitamente a partir de uma dimensão real: a altura da peça acabada, o diâmetro da base, o comprimento do eixo mais longo. Depois verifique se os outros eixos seguem as proporções reais do modelo. Se o modelo é um personagem de 180 mm de altura, a cabeça deve sair com cerca de 22 a 25 mm, não 60.
A orientação é onde se decide a maior parte da qualidade da impressão. Deite a maior face plana sobre a mesa quando puder, porque isso dá aderência e elimina a necessidade de suportes sob essa face. Incline peças altas e finas para que a seção transversal cresça gradualmente em vez de começar com uma base pequena. Rotacione o modelo para que os balanços caiam em faces com as quais você não se importa. O rosto, o logotipo e qualquer superfície de encaixe devem apontar para longe da mesa e longe do contato com suportes.
Um modelo gerado muitas vezes não tem base plana nenhuma. Corte uma. Uma diferença booleana com uma caixa grande no plano mais baixo pretendido dá a você uma superfície realmente plana, e é mais confiável do que inclinar e torcer para a primeira camada grudar em uma área curva.
De GLB a um arquivo imprimível
Os fatiadores leem formatos de malha: STL, 3MF, OBJ e, cada vez mais, GLB diretamente. Converter um GLB para STL é seguro para a geometria — o STL armazena triângulos e nada mais —, mas descarta tudo o que não é geometria: cores de vértice, slots de material, referências de textura, animação, hierarquia de cena e a maior parte dos metadados. Se a cor importava para a impressão, ela se perde nesta etapa. O 3MF é o contêiner melhor quando você precisa manter unidades, vários objetos e configurações por objeto, porque carrega uma declaração adequada de unidade e metadados de objeto.
Depois da conversão, reabra o arquivo e verifique três coisas: a contagem de triângulos corresponde à origem, a caixa delimitadora tem o tamanho que você espera em milímetros e a malha continua fechada. A conversão raramente quebra a estanqueidade, mas vai carregar fielmente qualquer defeito que já existia. Faça as verificações de estanqueidade de novo no arquivo convertido, em vez de presumir que a origem estava limpa.
Se você imprime em várias cores em uma máquina que suporta isso, o 3MF é efetivamente obrigatório para levar as atribuições de material adiante. Com STL você tem um corpo e uma cor. Decida qual saída precisa antes de fatiar, não depois.
Quando retopologizar primeiro
Uma malha gerada pode ser estanque e dimensionalmente correta e ainda assim fatiar mal. Os geradores normalmente produzem campos de triângulos densos e irregulares — centenas de milhares de triângulos concentrados em áreas suaves e esparsos em áreas de detalhe curvo. Os fatiadores lidam com isso intersectando cada triângulo com cada plano de camada, então uma malha densa deixa a fatiação mais lenta e produz trajetórias ruidosas em superfícies quase planas. Triângulos muito pequenos também criam artefatos de arredondamento nos limites das camadas.
Retopologizar primeiro é a escolha certa quando a malha passa de cerca de meio milhão de triângulos, quando as superfícies estão visivelmente facetadas ou ruidosas, quando o modelo tem muitas submalhas que se interceptam ou quando a prévia do fatiador mostra trepidação de trajetória que você não consegue atribuir às configurações. Decimar primeiro é mais rápido e muitas vezes suficiente; o remesh em quads é melhor quando você pretende continuar editando o modelo.
Faça as etapas em ordem: reparar a estanqueidade, depois decimar ou retopologizar, depois definir a escala, depois cortar a base, depois orientar. Fazer fora de ordem significa repetir o trabalho anterior. O guia do pipeline cobre essa sequência com mais detalhe e vale a leitura antes de começar uma conversão grande.
Tipos de impressora: FDM, resina e multicor
A FDM imprime extrudando filamento derretido, então se importa com espessura de parede, ângulo de balanço e aderência à mesa. Um modelo gerado para FDM precisa de paredes de pelo menos 0,8 mm em um bico de 0,4 mm, balanços abaixo de cerca de 45 graus ou com suporte, e uma base plana para assentar. Ela perdoa ruído pequeno na superfície e não perdoa saliências finas.
Impressoras de resina curam fotopolímero líquido camada por camada, então se importam com ilhas, forças de sucção e caminhos de drenagem. Um modelo gerado para resina precisa ser oco com furos de drenagem se for grande, apoiado a partir da mesa de impressão e livre de volumes aprisionados. Detalhes finos se mantêm muito melhor do que em FDM, então recursos finos sobrevivem em tamanhos que a FDM perderia — mas ainda lascam e ainda precisam de suportes.
A FDM multicor adiciona atribuição de material ao arquivo. Um GLB gerado com cores de vértice ou mapas de textura precisa que essas cores sejam convertidas em regiões de material por face antes de fatiar, e a saída deve ser 3MF ou o formato de projeto nativo da impressora. Cor pintada na origem não se torna automaticamente atribuição de extrusora. Confira a prévia de cores do fatiador antes de comprometer o filamento.
Checklist antes de mandar imprimir
01
Estanqueidade: confirme zero arestas de contorno, nenhuma aresta não manifold e normais para fora no arquivo convertido.
02
Escala: defina o tamanho final em milímetros a partir de uma dimensão real e verifique se todos os eixos seguem as proporções do modelo.
03
Espessura de parede: meça o recurso mais fino e aumente-o para pelo menos 0,8 mm em FDM ou 0,6 mm em resina.
04
Balanços: identifique superfícies além de cerca de 45 graus em relação à vertical e decida entre suporte ou reorientação.
05
Orientação: coloque a maior face plana na mesa, mantenha o detalhe que importa longe dos suportes e corte uma base plana se não houver.
06
Formato de arquivo: exporte STL para geometria de material único, 3MF quando precisar de unidades, vários objetos ou atribuições de cor.
07
Prévia do fatiador: percorra cada camada, procure paredes faltando, cascas flutuantes, ilhas sem suporte e contato de suporte em faces visíveis.
Entre no mundo ao qual ele pertence
Um sprite é um personagem sem lugar para ficar. A última etapa é a que ninguém mais oferece: pegue a folha que você acabou de montar e coloque-a em um mundo no qual alguém possa caminhar — uma pequena ilha, um planeta, uma esquina chuvosa. Cada mundo neste site foi feito a partir de uma descrição escrita e publicado como uma página que você pode jogar.
FAQ
Modelos de IA podem ser impressos em 3D? +
Sim, quando a malha gerada é estanque, está escalada em milímetros e tem paredes grossas o suficiente para o bico. A forma geralmente está bem; a imprimibilidade é o que precisa de trabalho.
O que é uma malha estanque? +
Uma superfície fechada em que cada aresta é compartilhada por exatamente dois triângulos, de modo que a malha divide o espaço de forma limpa entre dentro e fora. Os fatiadores exigem isso para decidir qual volume preencher.
Que espessura de parede eu preciso? +
Em um bico FDM de 0,4 mm, pelo menos 0,8 mm e de preferência 1,2 mm para qualquer coisa manuseada. Em resina, cerca de 0,6 mm é o piso prático. Confira em relação ao bico, à altura de camada e ao material que está usando.
Preciso de suportes? +
Em FDM, qualquer balanço além de cerca de 45 graus em relação à vertical precisa de suporte, e o suporte deixa marcas. Em resina, os suportes são necessários para ilhas e forças de descolamento, independentemente do ângulo de balanço.
STL ou 3MF? +
STL se você precisa apenas de geometria e um material. 3MF se precisa de unidades, vários objetos, configurações por objeto ou atribuições de cor, porque o STL não carrega nada disso.
Com qual gerador devo começar? +
Comece com um cujo resultado você possa inspecionar e exportar como um GLB limpo, e teste com um adereço simples antes de um personagem detalhado. O construtor de jogos 3D do Neta Studio, o Agent Sprite Forge e o The Cyclops' Island são úteis para aprender o ciclo de exportação e reparo em formas fáceis de verificar.
Voltar ao Construtor de Jogos 3D
Todos os 31 mundos 3D, jogos e cenas finalizados estão em uma página — cada um deles jogável.