AI 3D 列印:生成的模型在列印前需要什麼
製作你自己的 AI 3D 列印
AI 生成的 3D 模型能印好什麼、不能印好什麼:壁厚、懸垂、比例、水密網格,以及如何為桌上型印表機準備生成的 GLB。
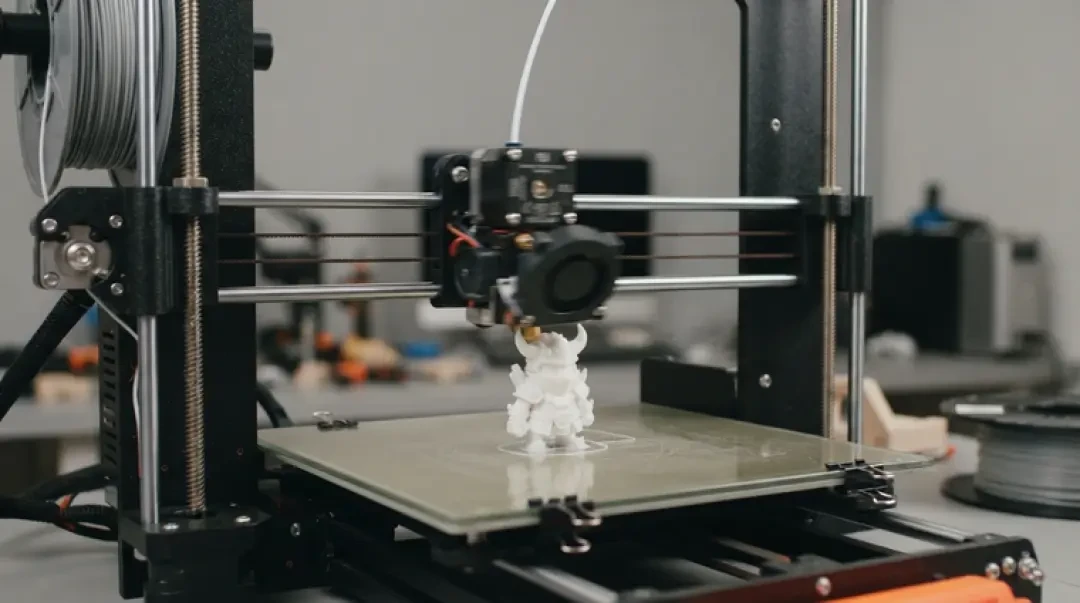
AI 3D 列印的意思是:拿一個由文字轉 3D 或圖片轉 3D 生成器產出的模型,送進一般的切片軟體和一般的桌上型印表機。生成器解決的是形狀問題,不是製造問題。生成的 GLB 首先是一份渲染資產,其次才是可列印的實體——如果它算得上實體的話。
本頁談的是兩者之間真正會斷掉的地方:不水密的網格、比噴嘴還薄的牆、超出材料容忍範圍的懸垂、從未定義的比例,以及會悄悄遺失資料的轉檔。你可以在 Neta Studio 的 3D 遊戲建造器中建構並預覽來源模型,或使用 Agent Sprite Forge、The Cyclops' Island 這類資產,但印表機只看得到匯出的檔案。工作就落在那個檔案上。
快速解答:AI 生成的模型可以 3D 列印嗎?
可以,許多形狀經過準備後都行。輪廓通常能撐過前往印表機的旅程;細薄零件、藏在內部的結構與未閉合的網格通常不行。如果生成的模型有厚度約低於 1 公釐的四肢、肋條、髮絲或握把,請預期要加粗或直接捨棄。如果它有開放的底部或自我相交的外殼,切片軟體不是拒絕處理,就是用你沒預期的方式把它填起來。
可靠的做法是:生成、檢查、修復網格、以公釐設定真實比例、對照噴嘴檢查壁厚、為懸垂調整方向、匯出 STL 或 3MF,並在切片預覽中確認。只要跳過其中一項,你通常就會在列印平臺上發現。本頁其餘部分會用真正重要的數字,帶你走過每一個步驟。
- 通常能安然過關整體輪廓、厚實的身形、單件式道具、平滑的有機團塊、四肢粗壯且沒有細長突出的雕像。
- 通常會失敗髮絲、手指、武器尖端、背部開放的外殼、彼此相交的子網格、從未封閉的中空內部,以及最小尺寸低於 1 公釐的任何東西。
- 需要做決定比例、方向、支撐策略,以及是否要在切片前重新拓撲。這些不是模型品質問題,而是列印設定問題。
生成器做對與做錯的地方
生成器的訓練目標是從相機看過去正確,而不是可以製造。這個差別幾乎解釋了每一次失敗。一個網格可以用雙面著色、相交外殼與零厚度的平面漂亮地渲染;切片軟體卻一點都用不上。它需要一個封閉的體積與一致的法線,才能判斷哪裡是零件內部、哪裡是空氣。
好的那一面是,目前的生成器在整體形體上很強:比例、姿勢、大塊量體、表面流動。生成的角色胸像或道具通常有可讀的輪廓與合理的曲率。壞的那一面是,它們在工程細節上很弱。肋條出來得不均勻。平的底座不平。對稱特徵會偏移。內部空腔是靠著色暗示出來的,而不是建模成封閉的空洞。小特徵會塌成雜訊。
把生成的網格當成黏土,而不是零件。生成器給你的是你原本得花一個下午手工打出粗胚的形狀。製造方面的工作——壓平底座、加粗細薄零件、閉合外殼、決定支撐放哪裡——仍然是你的事;只要在匯出前做完,通常只佔總工作量的一小部分。
具體可以預期的事
細薄的肋條與鰭片會比在視埠裡看起來更薄,因為視埠裡沒有噴嘴。平的底座實際上會差個零點幾公釐才真正平整,如果零件必須貼平放置,這點就有差。眼睛、耳朵或扣件這類對稱特徵會略微不對稱,只有列印後才看得出來。子網格之間的自我相交很常見,會產生模稜兩可的內外區域,修復工具必須先解決,切片軟體才會接受檔案。
水密、流形、可列印
水密網格是一個沒有邊界邊的封閉表面:每一條邊都恰好由兩個三角形共用,表面把空間乾淨地分成內部與外部。流形網格更進一步——沒有任何一條邊被超過兩個面共用,也沒有任何頂點被夾在不相連的區域之間。切片軟體兩者都需要。當表面開放時,切片軟體無法判斷哪一側是實體,於是它要不是報錯,就是猜測,而猜測通常是錯的。
在動手做任何事之前,先跑三項檢查。第一,在網格編輯器裡找出邊界邊;目標是零。第二,檢查非流形邊與自我相交。第三,檢查法線是否一致朝外。多數網格工具會把這些做成選取模式或分析面板。如果修復流程改變了輪廓,請停下來修來源,而不是接受修復結果。
修復工具擅長補小洞與移除重複頂點,不擅長發明缺失的幾何。大面積的開放邊界,例如沒有背面的外殼,通常需要有意識地建模一個封蓋,或與實心方塊做布林聯集,而不是用補洞操作。
| 檢查項目 | 代表什麼 | 失敗時的症狀 |
|---|---|---|
| 邊界邊 | 只被一個三角形使用的邊;表面有破洞 | 切片軟體回報非流形或開放網格並拒絕切片,或在錯誤的位置用平面封蓋把洞填起來 |
| 非流形邊 | 一條邊被三個以上的面共用,或兩個面在夾點相接 | 切片軟體產生多餘的外殼、零厚度牆面,或把同一區域切了兩次 |
| 法線一致性 | 所有面都從實體朝外 | 內外翻轉的區域會渲染成中空,切片軟體把內部當成空氣;零件印出來會缺牆,或外殼呈鏡像 |
壁厚與懸垂
壁厚至少要有一個噴嘴寬度,才印得出一道牆;任何會被拿在手上的東西,實務上要兩圈外牆。以 0.4 公釐噴嘴來說,這表示 0.8 公釐是結構牆的下限,而對表面並非完美乾淨的生成零件,1.2 公釐是更安全的預設值。光固化印表機的下限較低——在典型層高下,穩定的牆約 0.6 公釐——但薄牆仍會翹曲與缺角。把這些當成起點,而不是規則。請對照你實際使用的噴嘴、層高與材料來檢查。
懸垂是向外伸出、下方沒有材料承接的表面。FDM 印表機在與垂直線約 45 度以內、無支撐的情況下還能處理;超過這個角度,擠出的塑膠就會下垂。確切上限取決於冷卻、層高與材料——PLA 比 PETG 更能容忍,冷卻良好的 0.2 公釐層也比 0.3 公釐層更能容忍。光固化印表機有別的問題:懸垂沒問題,但孤島與吸力不行,而且仍然需要支撐來固定零件並把它從離型膜上剝離。
實務上的結果是:懸垂角度決定支撐的使用,支撐的使用又決定表面品質。每一個被支撐的面都需要清理。如果你在意的那個面在底面,請在產生支撐前先重新調整零件方向,因為再多的後處理都無法完全藏住細節表面上的支撐痕跡。
- FDM,0.4 公釐噴嘴最小壁厚 0.8 公釐,建議 1.2 公釐。超過約 45 度的懸垂需要支撐。架橋僅限於短距離。
- 光固化,典型層高最小穩定壁厚約 0.6 公釐。懸垂可以列印,但孤島與剝離力需要支撐。中空零件必須開排液孔。
- 兩者皆然生成的網格很少有乾淨的垂直牆;量測最薄的特徵,而不是平均值,並在匯出前加粗。
比例與方向
生成的 GLB 通常沒有有意義的單位。它可能高 1 個單位,也可能高 1000 個單位,而切片軟體會把找到的數字一律讀成公釐。請從真實尺寸明確設定比例:完成零件的高度、底座的直徑、最長軸的長度。然後確認其他軸是否遵循模型的真實比例。如果模型是一個身高 180 公釐的角色,頭部應該落在約 22 到 25 公釐,而不是 60 公釐。
列印品質大多是在決定方向時定下來的。可以的話,把最大的平面貼在平臺上,因為它能提供附著力,也免去該面下方的支撐需求。讓細高的零件傾斜,使截面逐漸變大,而不是從很小的落地面積開始。旋轉模型,讓懸垂落在你不在意的面上。臉、標誌與任何接合面都應背對平臺,也避開支撐接觸。
生成的模型往往完全沒有平的底座。切一個出來。在預定的最低平面處,用一個大方塊做布林差集,就能得到真正平坦的表面,而且比傾斜擺放、指望第一層黏在弧形區塊上更可靠。
從 GLB 到可列印的檔案
切片軟體讀取網格格式:STL、3MF、OBJ,以及越來越常見的直接讀取 GLB。把 GLB 轉成 STL 對幾何來說是安全的——STL 只儲存三角形,其他什麼都不存——但它會丟掉所有非幾何的東西:頂點顏色、材質槽、紋理參照、動畫、場景階層與大多數中繼資料。如果顏色對這次列印很重要,它在這一步就沒了。當你需要保留單位、多個物件與逐物件設定時,3MF 是更好的容器,因為它帶有正確的單位宣告與物件中繼資料。
轉檔之後,重新開啟檔案並檢查三件事:三角形數量與來源相符、包圍盒是你預期的公釐尺寸、網格仍然閉合。轉檔很少會破壞水密性,但它會忠實地把原本就存在的缺陷一併帶過去。請在轉檔後的檔案上再跑一次水密檢查,而不是假設來源本來就乾淨。
如果你要在支援多色的機器上印多色,3MF 實際上非用不可,才能把材質指派帶過去。用 STL 你只會得到一個本體、一種顏色。請在切片之前決定你需要哪種輸出,而不是之後。
什麼時候該先重新拓撲
生成的網格可以既水密、尺寸又正確,卻仍然切得很糟。生成器通常輸出密集且不均勻的三角形場——數十萬個三角形集中在平滑區域,彎曲的細節區域反而稀疏。切片軟體的做法是讓每一個三角形與每一層平面相交,所以密集網格會拖慢切片,並在接近平坦的表面上產生雜亂的列印路徑。非常小的三角形也會在層邊界造成捨入誤差。
當網格超過約五十萬個三角形、表面明顯有稜面或雜訊、模型有許多相交的子網格,或切片預覽出現你無法歸因於設定的路徑抖動時,先重新拓撲就是正確的選擇。先減面比較快,而且往往就夠了;如果你打算繼續編輯模型,四邊形重拓撲會更好。
請按順序執行這些階段:先修復水密性,再減面或重新拓撲,接著設定比例,然後切出底座,最後調整方向。順序錯了,就得重做前面的工作。管線指南會更詳細地說明這個順序,在開始大型轉檔前值得一讀。
印表機類型:FDM、光固化與多色
FDM 透過擠出熔融線材來列印,所以它在意壁厚、懸垂角度與平臺附著。給 FDM 用的生成模型,在 0.4 公釐噴嘴下需要至少 0.8 公釐的牆、約 45 度以內的懸垂或加上支撐,以及一個可以坐落的平底座。它對輕微的表面雜訊很寬容,對細長突出則毫不寬容。
光固化印表機逐層固化液態光敏聚合物,所以它在意孤島、吸力與排液路徑。給光固化用的生成模型如果體積大,需要挖空並開排液孔、從成型平臺往上架設支撐,而且不能有困住液體的封閉體積。精細細節的保留遠優於 FDM,所以細薄特徵在 FDM 會失敗的尺寸下仍能存活——但它們仍會缺角,也仍然需要支撐。
多色 FDM 會在檔案裡加入材質指派。帶有頂點顏色或紋理貼圖的生成 GLB,必須在切片前把那些顏色轉成逐面的材質區域,而且輸出必須是 3MF 或印表機的原生專案格式。來源裡塗上的顏色不會自動變成擠出機指派。在投入線材之前,先檢查切片軟體的顏色預覽。
按下列印前的檢查清單
01
水密:確認轉檔後的檔案沒有邊界邊、沒有非流形邊,且法線朝外。
02
比例:從真實尺寸以公釐設定完成尺寸,並確認所有軸都遵循模型的比例。
03
壁厚:量測最薄的特徵,把它提高到至少 0.8 公釐(FDM)或 0.6 公釐(光固化)。
04
懸垂:找出與垂直線超過約 45 度的表面,決定要加支撐還是重新調整方向。
05
方向:把最大的平面放在平臺上,讓你所在意的細節遠離支撐;如果沒有平底座,就切一個。
06
檔案格式:單一材質的幾何匯出 STL;需要單位、多個物件或顏色指派時用 3MF。
07
切片預覽:逐層檢視,檢查有沒有缺牆、漂浮外殼、無支撐的孤島,以及可見面上的支撐接觸。
走進它所屬的世界
精靈圖是一個無處可站的角色。最後一步是其他人沒提供的:把你剛做好的精靈圖集放進一個有人可以走動的世界——一座小島、一顆行星、一個下雨的街角。這個網站上的每個世界,都是從一段文字描述開始製作,並發布成可以遊玩的頁面。
FAQ
AI 模型可以 3D 列印嗎? +
可以,前提是生成的網格水密、以公釐設定比例,而且壁厚足以配合噴嘴。形狀通常沒問題;需要下功夫的是可列印性。
什麼是水密網格? +
一個封閉的表面,每一條邊都恰好由兩個三角形共用,因此網格能把空間乾淨地分成內部與外部。切片軟體需要這一點,才能判斷要填充哪個體積。
我需要多大的壁厚? +
在 0.4 公釐的 FDM 噴嘴下,至少 0.8 公釐,任何會被拿在手上的東西最好 1.2 公釐。光固化方面,約 0.6 公釐是實務下限。請對照你使用的噴嘴、層高與材料檢查。
我需要支撐嗎? +
FDM 方面,任何與垂直線超過約 45 度的懸垂都需要支撐,而支撐會留下痕跡。光固化方面,不論懸垂角度如何,孤島與剝離力都需要支撐。
STL 還是 3MF? +
如果你只需要幾何與單一材質,就用 STL。如果你需要單位、多個物件、逐物件設定或顏色指派,就用 3MF,因為 STL 這些都不帶。
我該從哪個生成器開始? +
從一個你能檢查輸出、並匯出乾淨 GLB 的生成器開始,先用簡單的道具測試,再挑戰細節豐富的角色。Neta Studio 的 3D 遊戲建造器、Agent Sprite Forge 與 The Cyclops' Island,都很適合在容易檢查的形狀上練習匯出與修復的循環。
回到 3D 遊戲建造器
全部 31 個完成的 3D 世界、遊戲與場景都放在同一頁——每一個都能遊玩。